
Custo logístico sob controle: como redesenhar seu armazém para ganhar produtividade sem grandes investimentos
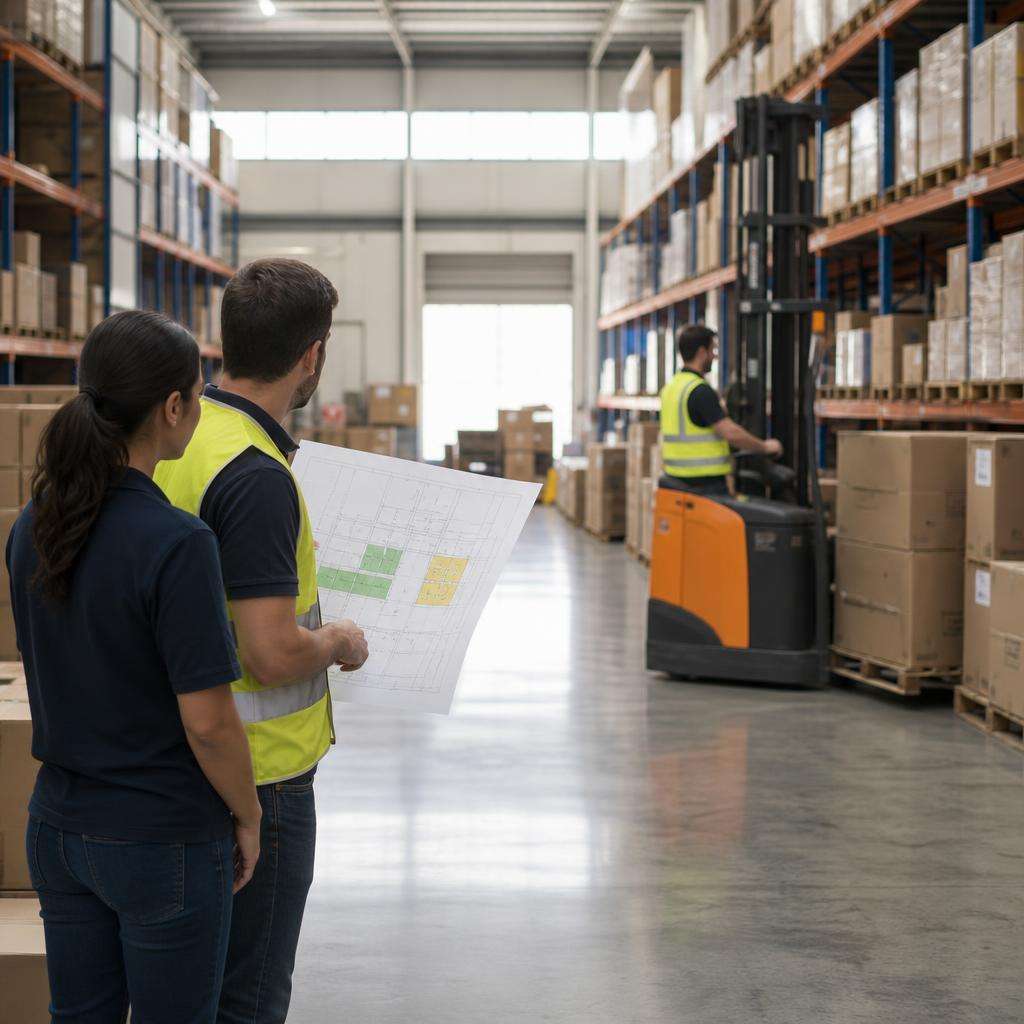
O controle do custo logístico raramente depende de uma única compra ou de uma reforma ampla no armazém. Na prática, os maiores avanços costumam surgir de correções de fluxo, redução de deslocamentos improdutivos, melhor uso da cubagem e escolha adequada de equipamentos para a operação real. Quando o redesenho do armazém parte de dados operacionais, a empresa consegue elevar produtividade, reduzir avarias e melhorar o giro sem comprometer caixa com investimentos desproporcionais.
Em operações de armazenagem, o desperdício aparece em três frentes recorrentes: movimentação excessiva, ociosidade de equipe e uso ineficiente de espaço. Esses fatores elevam o custo por pallet movimentado e criam atrasos que afetam expedição, abastecimento interno e nível de serviço. O problema é que muitas empresas medem apenas volume expedido ou ocupação do estoque, sem observar quanto tempo e quantos recursos são consumidos para entregar esse resultado.
Redesenhar o armazém exige uma leitura técnica do processo. Isso inclui mapear rotas, tempos de deslocamento, filas em pontos de picking, cruzamento entre pedestres e equipamentos, capacidade de docas e frequência de reabastecimento. Em muitos casos, pequenas mudanças no layout geram impacto direto no custo total da operação, como reposicionar itens de maior giro, redefinir corredores e separar áreas de recebimento e expedição para evitar conflitos de tráfego.
O ganho financeiro tende a aparecer em indicadores concretos: mais pallets por hora, menos horas extras, menor consumo de energia, queda de manutenção corretiva e redução de perdas por manuseio. Para empresas que operam com margens pressionadas, esse tipo de melhoria tem efeito mais rápido que projetos longos de automação. O ponto central é atacar o desenho da operação antes de ampliar estrutura ou adquirir ativos sem critério.
Gargalos que drenam produtividade
Gargalo logístico não é apenas um ponto com fila visível. Muitas vezes, ele está embutido em decisões antigas de layout que deixaram de fazer sentido após mudanças no mix de produtos, no volume de pedidos ou na frequência de abastecimento. Um corredor estreito demais para determinado equipamento, uma área de staging subdimensionada ou uma doca que concentra recebimento e expedição no mesmo horário são exemplos clássicos de restrição operacional.
Há também gargalos menos evidentes, como o excesso de toques por unidade movimentada. Quando um pallet precisa ser deslocado várias vezes até chegar à posição final, o custo sobe sem gerar valor adicional. Esse retrabalho consome tempo, aumenta risco de avaria e ocupa equipamentos que poderiam estar em atividades de maior impacto. Em armazéns com operação mista, esse problema costuma se agravar pela falta de endereçamento alinhado à curva ABC dos itens.
Outro ponto crítico é o desequilíbrio entre armazenagem e separação. Em algumas operações, o estoque fica organizado para maximizar ocupação, mas dificulta o picking. O resultado é um armazém aparentemente eficiente no uso do espaço, porém lento na execução dos pedidos. Quando a empresa mede apenas taxa de ocupação, ela pode ignorar que a produtividade por operador caiu e que o lead time interno aumentou.
O redesenho eficiente começa pela identificação dos fluxos dominantes. Quais SKUs giram mais? Quantos movimentos por turno são dedicados a abastecimento, armazenagem e expedição? Em quais horários há pico? Com essas respostas, torna-se possível reorganizar o armazém com foco em reduzir distância percorrida e aumentar a previsibilidade operacional, sem depender de obras estruturais.
Métricas que realmente importam
Empresas que desejam controlar custo logístico precisam sair de indicadores genéricos e adotar métricas operacionais conectadas ao resultado financeiro. O primeiro indicador relevante é o custo por pallet movimentado ou por linha de pedido separada. Ele permite comparar produtividade entre turnos, áreas e períodos, além de mostrar se o crescimento do volume está sendo acompanhado por ganho de eficiência ou apenas por aumento de esforço.
Outro indicador central é a produtividade por equipamento e por operador, medida em movimentos por hora. Quando esse número cai, a causa pode estar em layout inadequado, fila em docas, bateria insuficiente, manutenção deficiente ou treinamento incompleto. Sem esse detalhamento, a empresa tende a atribuir a perda de desempenho apenas à equipe, quando o problema está no sistema operacional como um todo.
Tempo de ciclo também merece atenção. O intervalo entre recebimento, conferência, armazenagem, separação e expedição revela se o armazém opera com fluidez ou com acúmulo de espera entre etapas. Em operações de varejo, distribuição regional ou indústria com abastecimento interno frequente, a redução de minutos por ciclo pode representar economia relevante ao longo do mês, além de melhorar nível de serviço.
Por fim, é recomendável monitorar taxa de ocupação útil, índice de avarias, consumo energético por turno e indisponibilidade de equipamentos. Um armazém pode parecer cheio e ainda assim ser ineficiente. O dado importante não é apenas quanto espaço está ocupado, mas quanto desse espaço gera acesso rápido, segurança e giro compatível com a demanda. Métrica boa é a que orienta decisão prática, não a que apenas preenche relatório.
Ganhos rápidos com layout e fluxo
O primeiro ganho rápido costuma vir da revisão do slotting, ou seja, da alocação dos itens no estoque conforme giro, peso, dimensão e frequência de acesso. Produtos de alta demanda devem ficar mais próximos das áreas de separação e expedição. Itens volumosos ou com menor giro podem ocupar posições mais distantes, desde que não prejudiquem segurança e acessibilidade. Essa mudança reduz deslocamento e melhora a cadência da operação.
Outra ação de retorno rápido é a criação de fluxos unidirecionais para evitar cruzamento entre equipamentos. Em armazéns compactos, colisões de rota e esperas em corredores são fontes silenciosas de perda de produtividade. Ao definir sentidos de circulação, áreas de ultrapassagem e pontos de espera, a operação ganha ritmo e reduz risco. É uma medida simples, com baixo custo e efeito imediato no tempo de movimentação.
A reorganização das áreas de staging também traz resultado expressivo. Quando recebimento, conferência e expedição disputam o mesmo espaço, o armazém perde fluidez. Delimitar zonas específicas para cada etapa, com sinalização clara e capacidade proporcional ao pico de volume, reduz congestionamento e facilita gestão visual. Em operações com sazonalidade, essa área pode ser ajustada com estruturas flexíveis, sem necessidade de intervenção civil.
Há ainda ganhos relevantes na padronização operacional. Definir sequência de tarefas, critérios de endereçamento, regras de reabastecimento e janelas de manutenção evita improviso e reduz variabilidade. Em muitos armazéns, a produtividade não cresce porque cada turno executa o processo de forma diferente. Quando o fluxo é redesenhado com base em padrão e disciplina operacional, o resultado aparece sem exigir investimento elevado em tecnologia. Para mais insights sobre o gerenciamento da logística, é interessante explorar do recebimento ao despacho, estoque que trabalha por você.
Equipamentos certos para espaços reais
Quando o equipamento errado encarece a operação
A escolha do equipamento de movimentação influencia diretamente o custo logístico. Um modelo superdimensionado para a necessidade real tende a consumir mais energia, exigir maior raio de giro, aumentar desgaste do piso e limitar a circulação em áreas compactas. Já um equipamento subdimensionado gera lentidão, eleva esforço operacional e pode comprometer segurança. A decisão correta depende do layout, da altura de armazenagem, do tipo de carga e do perfil de uso diário.
Muitas empresas mantêm equipamentos frontais em operações que mudaram ao longo do tempo. O armazém ficou mais adensado, os corredores foram reduzidos e o mix de produtos passou a exigir manobras frequentes em espaços curtos. Nesse cenário, o equipamento que antes atendia bem pode se tornar fonte de ineficiência. O custo não aparece apenas no combustível ou na energia, mas no tempo perdido em manobras, reposicionamentos e esperas.
Também é comum comparar equipamentos apenas pelo preço de aquisição. Essa lógica distorce a análise, porque ignora manutenção, consumo energético, disponibilidade, treinamento e produtividade por hora. Em logística, o ativo mais barato na compra pode ser o mais caro ao longo do contrato de uso. O critério adequado é o custo total de propriedade, associado ao ganho operacional que o equipamento entrega no ambiente real.
Por isso, o redesenho do armazém deve incluir uma revisão da frota. Não se trata de trocar tudo, mas de verificar se a combinação de equipamentos ainda faz sentido para o fluxo atual. Em muitos casos, a simples substituição parcial ou realocação entre áreas já melhora o desempenho e reduz custo por movimento.
Quando a patolada supera frontal e retrátil
Em armazéns com corredores moderados, áreas de abastecimento interno, docas compactas e operação com pallets em níveis de baixa a média altura, a empilhadeira patolada pode oferecer melhor relação entre custo e produtividade. O equipamento se destaca pela boa manobrabilidade, simplicidade operacional e eficiência em percursos curtos ou médios, especialmente quando a operação demanda alta frequência de movimentação em ambientes com limitação de espaço.
Na comparação com modelos frontais, a vantagem aparece em operações internas onde combustão não é desejável e onde o raio de giro precisa ser menor. A frontal costuma oferecer robustez para cargas mais pesadas e uso externo, mas pode perder eficiência em corredores estreitos ou áreas de staging congestionadas. Se a rotina predominante envolve abastecimento de picking, movimentação entre doca e estoque e elevação compatível com a capacidade da patolada, a escolha tende a ser tecnicamente mais racional.
Em relação aos modelos retráteis, a análise depende da altura e da densidade de armazenagem. A retrátil é forte candidata quando o armazém trabalha com porta-pallets mais altos e necessidade de maior aproveitamento vertical. Porém, esse ganho vem com maior complexidade operacional e, em muitos casos, custo superior de aquisição e manutenção. Para empresas que não precisam explorar alturas maiores ou que operam com giro intenso em níveis mais baixos, a patolada pode entregar retorno melhor por exigir menos investimento e menor curva de adaptação.
Há um cenário típico em distribuidores regionais, centros de apoio ao varejo e indústrias de médio porte: o armazém precisa de agilidade, segurança e baixo custo operacional, mas não exige sofisticada verticalização. Nessa configuração, a patolada tende a ser suficiente e mais eficiente economicamente. O ponto decisivo é alinhar especificação do equipamento à realidade do processo, e não à percepção de que um modelo mais caro necessariamente trará maior desempenho.
Critérios técnicos para escolher bem
A decisão deve considerar capacidade nominal, centro de carga, altura de elevação, largura de corredor, tipo de piso, intensidade de uso e perfil da bateria. Esses fatores definem não apenas se o equipamento consegue operar, mas se ele opera com produtividade e segurança. Um erro comum é analisar somente a carga máxima, sem observar perda de capacidade em determinadas alturas ou a estabilidade em pisos com pequenas irregularidades.
Outro critério relevante é a disponibilidade mecânica. Equipamentos com manutenção simples, peças acessíveis e suporte técnico confiável costumam gerar menor impacto na operação. Em armazéns enxutos, uma parada não programada afeta rapidamente o fluxo. Por isso, a análise de compra ou locação precisa incluir SLA de atendimento, plano preventivo e histórico de confiabilidade do modelo.
Ergonomia e facilidade de treinamento também pesam. Quanto mais intuitiva for a operação, menor tende a ser a curva de aprendizagem e menor a chance de erro. Isso é particularmente importante em empresas com rotatividade operacional ou com necessidade de polivalência entre funções. Um equipamento adequado ao operador reduz fadiga, melhora ritmo e contribui para segurança.
Por fim, vale analisar flexibilidade de uso. Um equipamento que atende mais de uma etapa do fluxo, sem comprometer desempenho, costuma gerar melhor aproveitamento do ativo. Essa versatilidade ajuda a reduzir ociosidade da frota e facilita ajustes sazonais, algo valioso para operações que variam volume ao longo do ano.
Checklist de 30 dias para implementar
Mapeamento de gargalos
Nos primeiros dez dias, a prioridade é observar a operação real. O mapeamento deve registrar rotas, tempos, filas, pontos de espera, necessidade de retrabalho e conflitos entre áreas. É recomendável acompanhar diferentes turnos e dias da semana, porque o gargalo de segunda-feira nem sempre é o mesmo de sexta-feira. A coleta pode ser feita com planilhas simples, desde que os critérios sejam padronizados.
Nessa etapa, a empresa deve classificar atividades que agregam valor e atividades que apenas consomem recurso. Deslocamentos longos, dupla movimentação, espera por doca, busca de pallet e correção de endereçamento são sinais claros de desperdício. O objetivo não é apenas listar problemas, mas medir frequência e impacto de cada um para priorizar ações de maior retorno.
Também faz sentido revisar a curva ABC dos itens e confrontá-la com a posição física no armazém. Se produtos de alto giro estão longe da expedição ou exigem reposição complexa, o layout está desalinhado com a demanda. Essa análise costuma revelar oportunidades rápidas de reendereçamento sem custo relevante.
Ao final da primeira fase, a empresa deve ter um diagnóstico objetivo: quais são os três maiores gargalos, quanto tempo consomem e qual ganho potencial existe ao corrigi-los. Sem esse recorte, o plano de melhoria tende a dispersar esforço em problemas periféricos.
Cálculo de TCO
Entre os dias 10 e 20, o foco deve migrar para o custo total de propriedade dos equipamentos e do fluxo atual. O TCO precisa incluir aquisição ou locação, energia, manutenção preventiva, corretiva, pneus ou rodas, baterias, treinamento, indisponibilidade e impacto na produtividade. Essa abordagem evita decisões baseadas apenas em CAPEX, que frequentemente mascaram custos recorrentes.
Um exemplo prático ajuda. Dois equipamentos podem ter diferença de preço inicial de 20%, mas o modelo mais barato exigir mais manutenção e realizar menos movimentos por hora. Ao longo de 24 ou 36 meses, o custo por pallet movimentado pode ser pior, mesmo com desembolso inicial menor. O TCO transforma essa comparação em base objetiva para decisão.
O cálculo também deve considerar a aderência ao layout redesenhado. Um equipamento que exige corredor maior ou manobra adicional pode gerar custo indireto ao reduzir capacidade útil do armazém. Esse efeito raramente entra na conta da compra, embora tenha impacto real sobre produtividade e uso do espaço.
Ao concluir essa etapa, a empresa precisa responder a três perguntas: quais equipamentos estão subutilizados, quais estão desalinhados ao processo atual e quais trocas ou realocações podem gerar retorno em prazo aceitável. Com isso, a decisão deixa de ser intuitiva e passa a ser financeira e operacional.
Treinamento e manutenção
Nos últimos dez dias do ciclo inicial, a implementação deve combinar treinamento operacional com revisão do plano de manutenção. Não adianta redesenhar fluxo e manter práticas antigas de condução, armazenagem e abastecimento. O treinamento precisa ser objetivo, orientado ao novo layout, às regras de circulação e aos padrões de produtividade esperados.
Uma boa prática é treinar por cenário real: recebimento, put-away, reabastecimento, picking e expedição. Isso acelera a adaptação e reduz erro na transição. Gestores também devem acompanhar os primeiros dias de execução com checklists simples, para corrigir desvios antes que virem hábito. A disciplina operacional é o fator que sustenta o ganho depois da mudança física.
Na manutenção, o ideal é revisar itens críticos como bateria, sistema de elevação, rodas, freios e componentes de segurança. Pequenas falhas nesses pontos reduzem ritmo e elevam risco de parada. Em operações com baixa folga de capacidade, uma manutenção preventiva bem estruturada vale mais do que lidar com corretivas emergenciais em horário de pico.
Ao final dos 30 dias, a empresa já deve comparar os indicadores da linha de base com os resultados pós-ajuste: tempo de ciclo, movimentos por hora, horas extras, avarias e ocupação útil. Esse fechamento é essencial para validar o redesenho e decidir os próximos passos. Quando o processo é conduzido com método, o armazém passa a operar com mais fluidez e menor custo sem depender de grandes investimentos.