
Eficiência no chão de fábrica: como cortar custos invisíveis e destravar sua cadeia de suprimentos
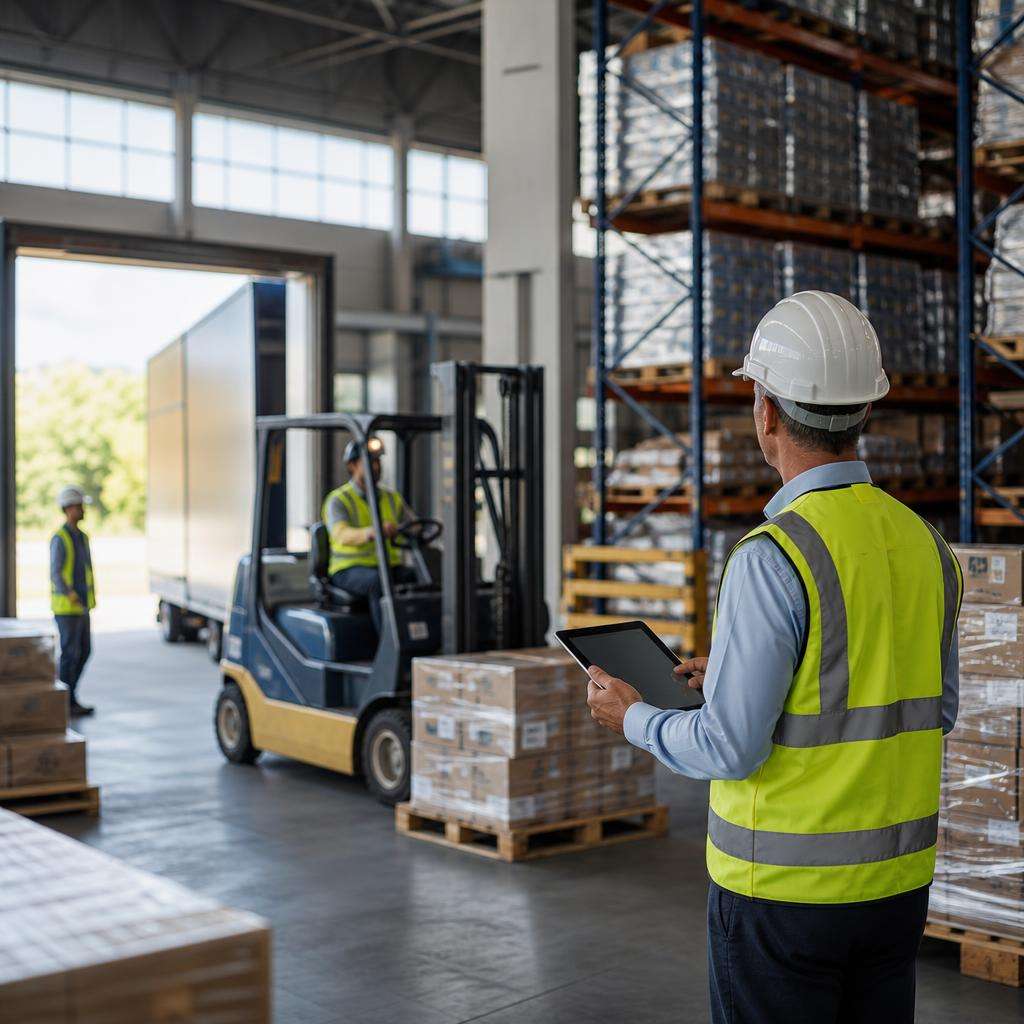
Custos invisíveis no chão de fábrica raramente aparecem como uma linha isolada no DRE, mas corroem margem, atrasam entregas e reduzem a capacidade de resposta da operação. Eles surgem em minutos improdutivos entre etapas, retrabalho por avarias, excesso de deslocamentos, estoques mal posicionados, ociosidade de equipamentos e falhas de sincronização entre recebimento, armazenagem, produção e expedição. Quando esses pontos se acumulam, o efeito prático é simples: mais capital empatado, menor giro e pior nível de serviço.
O problema central é que muitas empresas medem apenas custos diretos, como mão de obra, energia e frete contratado, enquanto deixam de rastrear perdas difusas. Um operador que percorre distâncias desnecessárias dezenas de vezes por turno, uma doca congestionada por falta de janela de recebimento ou um pallet montado fora do padrão geram despesas que não recebem classificação contábil específica. Ainda assim, afetam produtividade, segurança e previsibilidade.
Em operações industriais com mix amplo de SKUs, variação de demanda e pressão por prazos curtos, esses desperdícios se tornam ainda mais relevantes. O lead time interno cresce sem que a empresa perceba exatamente onde. O resultado aparece em sintomas conhecidos: produção parada por falta de material que está dentro da planta, aumento de horas extras no fim do mês, devoluções por erro de separação e dificuldade para cumprir OTIF, indicador que mede entregas completas e no prazo.
Reduzir esses custos exige uma abordagem técnica, baseada em fluxo, dados operacionais e disciplina de execução. O foco não deve ficar apenas em comprar mais equipamentos ou ampliar área, mas em reorganizar processos, eliminar gargalos e padronizar a operação. Em muitos casos, ganhos relevantes surgem antes de qualquer investimento pesado, desde que a empresa passe a medir o que hoje permanece oculto.
O peso dos custos invisíveis na operação
Custos invisíveis são perdas operacionais que não recebem atenção proporcional ao impacto financeiro que provocam. Entre os mais comuns estão microparadas, movimentações redundantes, esperas entre processos, utilização inadequada de docas, avarias de materiais, baixa acuracidade de estoque e falhas de comunicação entre PCP, logística interna e compras. Separadamente, parecem pontuais. Em conjunto, alteram o custo real por unidade produzida.
Um exemplo recorrente aparece no abastecimento de linha. Quando o supermercado interno não está alinhado ao consumo real, o operador de produção interrompe a atividade para buscar material, ou solicita reposição emergencial ao almoxarifado. Esse desvio aumenta o tempo de ciclo, reduz a eficiência global do equipamento e cria filas no transporte interno. Em uma planta com três turnos, poucos minutos perdidos por hora podem representar centenas de horas improdutivas por mês.
Outro centro de perda está na gestão do estoque intermediário. Materiais sem endereçamento lógico ou armazenados longe do ponto de uso elevam o tempo de deslocamento e aumentam o risco de erro. Além disso, o excesso de estoque de segurança, mantido como resposta a falhas de processo, consome capital de giro e mascara ineficiências. A empresa passa a acreditar que tem proteção, quando na prática está financiando desorganização operacional.
Há também custos invisíveis ligados à qualidade. Avarias em embalagens, pallets instáveis, manobras incorretas e acondicionamento inadequado geram perdas materiais e retrabalho administrativo. Cada ocorrência mobiliza conferência, registro, possível devolução, reposição e replanejamento da produção ou da entrega. O prejuízo não se limita ao item danificado; ele se espalha por toda a cadeia interna.
Como esses custos afetam caixa e cliente
Do ponto de vista financeiro, o primeiro efeito é a compressão de margem. Uma operação com desperdícios recorrentes absorve mais horas de trabalho, mais consumo de equipamentos e mais espaço de armazenagem para entregar o mesmo volume. Isso eleva o custo operacional sem necessariamente aparecer como aumento direto de preço de insumo. Em mercados competitivos, essa diferença reduz a capacidade de formar preço e defender rentabilidade.
No caixa, o impacto aparece no aumento do capital empatado. Estoques maiores, ciclos internos mais longos e necessidade de cobrir ineficiências com compras antecipadas ou lotes excessivos ampliam a necessidade de financiamento da operação. Empresas que convivem com baixa visibilidade de fluxo costumam compensar a incerteza com mais estoque, mais buffers e mais urgências logísticas, o que agrava a pressão financeira.
Para o cliente, a consequência mais sensível é a perda de confiabilidade. Atrasos, entregas incompletas e variações de prazo minam a percepção de capacidade operacional. Em cadeias B2B, esse problema costuma ter efeito multiplicador, porque o cliente também depende de previsibilidade para planejar produção, distribuição ou atendimento. Quando a indústria falha em consistência, o relacionamento comercial passa a incluir mais cobrança e menos confiança.
Há ainda um custo reputacional difícil de mensurar, mas relevante. Fornecedores com histórico de instabilidade passam a ser monitorados com maior rigor, enfrentam redução de participação em contratos de longo prazo e podem perder espaço para concorrentes mais confiáveis. Em outras palavras, custo invisível não é apenas ineficiência interna; ele pode se transformar em perda de receita futura.
Onde mapear desperdícios primeiro
O ponto inicial deve ser o fluxo físico do material, da doca ao ponto de consumo ou expedição. Mapear esse trajeto com tempos reais, distâncias percorridas, número de manuseios e pontos de espera costuma revelar desperdícios que relatórios tradicionais não mostram. Um material que muda de posição três vezes antes de entrar em produção, por exemplo, já carrega custo adicional e risco de dano.
Em seguida, vale observar interfaces entre áreas. Muitas perdas surgem não dentro de um setor, mas na transição entre recebimento, qualidade, estoque, abastecimento e produção. Falta de prioridade clara, documentação incompleta, divergência entre sistema e físico e ausência de critérios de sequenciamento geram filas e interrupções. A empresa mede o desempenho por departamento, mas o gargalo está no fluxo transversal.
Outro foco crítico é a ocupação de recursos. Empilhadeiras, paleteiras, docas e equipes podem parecer insuficientes quando, na verdade, estão mal distribuídas ao longo do turno. A análise por faixa horária ajuda a identificar picos artificiais causados por agendamento ruim, janelas concentradas ou liberação tardia de pedidos. Em muitos casos, o ganho vem da redistribuição da carga operacional, não da ampliação imediata da frota.
Por fim, a gestão deve olhar para incidentes de baixa gravidade, não apenas para grandes falhas. Pequenas avarias, correções de inventário, reetiquetagens e reentregas internas são sinais de processo instável. Quando monitoradas em série, essas ocorrências apontam exatamente onde a operação está desperdiçando tempo e dinheiro sem perceber.
Da doca ao estoque: produtividade e segurança
A eficiência logística interna depende de um princípio simples: o material precisa percorrer o menor caminho possível, com o menor número de toques e com total rastreabilidade. Para isso, a operação de doca, conferência, armazenagem e abastecimento deve seguir um desenho lógico. Quando cada etapa funciona com critérios próprios e pouca integração, surgem filas, movimentações desnecessárias e risco elevado de erro.
O recebimento é um dos pontos mais sensíveis. Sem agendamento de docas, priorização por criticidade e conferência padronizada, a entrada de materiais se transforma em gargalo. Caminhões aguardam, operadores trabalham sob pressão e itens urgentes se misturam a cargas de baixa prioridade. O efeito imediato é a perda de produtividade. O efeito secundário é o aumento da chance de falhas de conferência e danos por manuseio apressado.
Na armazenagem, layout e endereçamento fazem diferença direta no custo operacional. Itens de alto giro precisam estar próximos das áreas de uso ou expedição. Materiais pesados, frágeis ou com requisitos específicos de segurança exigem posições compatíveis com frequência de acesso e tipo de equipamento utilizado. Quando o estoque cresce sem revisão de layout, a planta passa a operar com lógica histórica, não com lógica de fluxo.
Segurança operacional também deve ser tratada como variável de produtividade. Acidentes, quase acidentes e avarias interrompem a rotina, geram investigação, afastamentos, manutenção corretiva e perda de confiança da equipe. Uma operação segura não é apenas uma exigência regulatória; ela reduz variabilidade e preserva capacidade produtiva.
Boas práticas de movimentação interna
Padronizar rotas e critérios de abastecimento é uma medida de alto retorno. Em vez de atender chamadas emergenciais de forma reativa, a empresa pode estruturar ciclos fixos de reposição, com milk runs internos ou rotas por janela. Isso reduz deslocamentos aleatórios, melhora previsibilidade e libera operadores de produção para sua atividade principal. O ganho aparece tanto em produtividade quanto em menor desgaste dos equipamentos.
A unitização correta das cargas é outro fator decisivo. Pallets fora de padrão, filme stretch mal aplicado, etiquetas em posição inadequada e volumes com centro de gravidade irregular ampliam risco de queda, avaria e retrabalho. Uma política simples de padronização de embalagens e paletização reduz incidentes e acelera conferência, armazenagem e expedição.
O uso inteligente de tecnologia também contribui. Coletores de dados, WMS, checklists digitais e sensores de operação ajudam a reduzir divergências entre físico e sistema. A tecnologia, porém, só entrega resultado quando acompanha um processo bem desenhado. Digitalizar uma rotina confusa apenas torna o erro mais rápido. O critério deve ser usar dados para orientar decisão, e não apenas registrar eventos.
Nesse contexto, revisar práticas de movimentação de cargas é uma alavanca concreta para reduzir toques desnecessários, melhorar segurança e encurtar o tempo entre recebimento e disponibilidade do material. A análise deve considerar tipo de equipamento, layout, perfil de carga, treinamento dos operadores e regras de circulação. O objetivo não é apenas mover mais rápido, mas mover melhor.
Layout, equipamentos e treinamento
Layout eficiente começa com segmentação por fluxo. Materiais de alto giro não devem disputar espaço com itens obsoletos ou de baixa frequência. Zonas de recebimento, quarentena, armazenagem e abastecimento precisam ter fronteiras claras, com sinalização visual e regras operacionais objetivas. Quanto menor a ambiguidade no espaço físico, menor a chance de movimentações improvisadas.
A seleção de equipamentos deve seguir o perfil real da operação. Há plantas que utilizam empilhadeiras contrabalançadas em corredores e tarefas onde equipamentos retráteis ou transpaleteiras elétricas teriam melhor desempenho. O resultado é perda de manobrabilidade, maior consumo de energia e risco adicional de colisão. Escolher o equipamento certo reduz tempo de ciclo e eleva segurança.
Treinamento não deve se limitar à habilitação formal. Operadores precisam entender padrão de carga, velocidade segura por área, critérios de empilhamento, leitura de endereços e protocolos de inspeção diária. Supervisores, por sua vez, devem acompanhar desvios com base em indicadores, não apenas por percepção. Operação madura combina rotina visual, disciplina e reciclagem periódica.
Outra prática útil é revisar incidentes e quase incidentes com foco em causa raiz. Se uma carga tombou, não basta apontar erro humano. É preciso verificar estado do pallet, distribuição do peso, condição do piso, visibilidade, pressa operacional e adequação do equipamento. Esse método evita soluções superficiais e reduz reincidência.
Plano de 30 dias para reduzir lead time
Um plano efetivo de 30 dias precisa combinar diagnóstico rápido, piloto controlado e metas objetivas. A primeira semana deve ser dedicada a medir a situação atual. Isso inclui tempo de descarga, tempo de conferência, tempo até disponibilização no sistema, distância média percorrida por operadores, taxa de avaria, ocupação de docas e acuracidade de estoque. Sem linha de base, não há como separar percepção de resultado.
Na segunda semana, a recomendação é escolher um fluxo crítico para piloto. Pode ser uma família de itens de alto giro, uma doca com recorrência de fila ou uma linha de produção afetada por falta de material. Concentrar esforços em um recorte reduz resistência interna e acelera aprendizado. O piloto deve ter responsáveis definidos, rotina diária de acompanhamento e ajustes de execução em tempo real.
A terceira semana deve focar ações rápidas de alto impacto. Entre elas estão reendereçamento de itens A, criação de janelas de recebimento, padronização de pallets, checklist de doca, rota fixa de abastecimento e revisão de prioridades entre PCP e almoxarifado. São medidas de baixa complexidade relativa, mas com efeito direto sobre tempo de espera e número de manuseios.
Na quarta semana, o trabalho deve consolidar resultados e preparar escala. O que funcionou no piloto precisa virar procedimento, treinamento e indicador permanente. O erro mais comum nessa etapa é tratar ganho inicial como projeto encerrado. Sem padronização, a operação tende a voltar ao estado anterior em poucas semanas, especialmente sob pressão de demanda.
Métricas que merecem prioridade
Lead time interno é a métrica central, mas deve ser desdobrada. Medir apenas o tempo total oculta onde está o gargalo. O ideal é acompanhar tempos por etapa: doca, conferência, liberação, armazenagem, separação e abastecimento. Esse detalhamento permite intervenção cirúrgica e evita soluções genéricas, como ampliar equipe sem atacar a causa da fila.
Também vale monitorar toques por material. Cada vez que um item é movimentado além do necessário, há consumo adicional de tempo e aumento do risco de dano. Reduzir o número de toques é uma forma objetiva de cortar custo invisível. Em operações maduras, esse indicador é usado junto com distância percorrida e taxa de ocupação de equipamentos.
Para segurança e qualidade, dois indicadores são indispensáveis: taxa de avarias por mil movimentações e número de quase incidentes reportados. Avaria baixa com subnotificação de quase incidente pode dar falsa sensação de controle. Já o aumento de reportes, quando acompanhado de ação corretiva, costuma indicar cultura operacional mais robusta.
Por fim, acompanhe OTIF interno, acuracidade de estoque e percentual de atendimento sem urgência. Se a produção depende de pedidos emergenciais para funcionar, a logística interna ainda opera de forma reativa. O objetivo do plano de 30 dias é justamente reduzir esse comportamento e transformar fluxo em rotina previsível.
Ações rápidas com efeito prático
Uma das ações mais eficazes é revisar a curva ABC física, não apenas a contábil. Itens de alto consumo precisam estar mais próximos do ponto de uso, mesmo que tenham valor unitário menor. Muitas plantas armazenam produtos por categoria histórica ou conveniência de espaço, e não por frequência de movimentação. Corrigir isso reduz deslocamentos já nas primeiras semanas.
Outra medida é implantar gestão visual nas docas e no estoque. Sinalização de áreas, status de carga, prioridade de recebimento e rotas seguras diminuem dúvidas operacionais e aceleram decisões. Em ambientes com alta rotatividade de equipe ou múltiplos turnos, essa prática reduz dependência de comunicação informal.
Padronizar horários de interface entre PCP, recebimento e abastecimento também traz resultado rápido. Uma breve reunião diária com foco em materiais críticos, restrições de doca e prioridades de produção evita urgências evitáveis ao longo do turno. O custo dessa rotina é baixo, e o retorno costuma aparecer em menos interrupções e melhor sequenciamento.
Fechando o ciclo, a liderança deve revisar diariamente os desvios do piloto por 30 dias, com foco em ação corretiva imediata. Reuniões longas e relatórios extensos não substituem gestão à vista e resposta rápida. O ganho operacional vem da repetição disciplinada de ajustes simples, sustentados por dados confiáveis.
Próximo passo para ganhar eficiência
Se a operação convive com atrasos internos, avarias recorrentes e excesso de urgências, o passo mais racional é mapear o fluxo físico, medir os tempos por etapa e testar um piloto de 30 dias em um ponto crítico. A combinação de layout revisado, métricas operacionais e padrões de execução costuma reduzir lead time sem exigir investimento elevado no início. O avanço depende menos de iniciativas isoladas e mais de disciplina para transformar melhoria em rotina.