
Logística enxuta na prática: como cortar custos sem perder agilidade
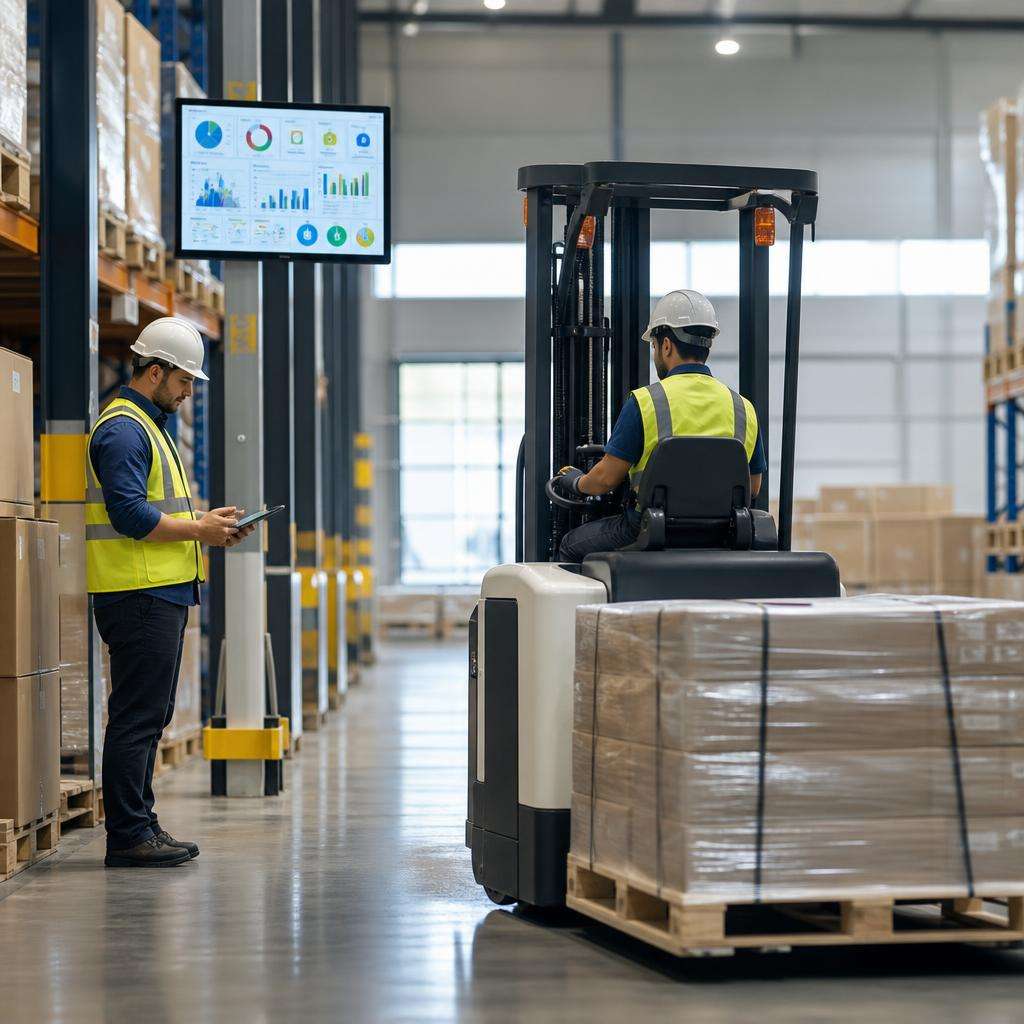
Margem operacional em logística raramente é corroída por um único erro grande. O problema costuma estar na soma de pequenas ineficiências: movimentação desnecessária, estoque mal posicionado, janelas de carga mal utilizadas, retrabalho no picking e ativos subaproveitados. A logística enxuta atua justamente nesse ponto. Em vez de tratar custo como uma linha fixa do orçamento, ela desmonta o fluxo operacional para identificar desperdícios que se repetem todos os dias e, por isso, pesam mais no resultado do que aparentam.
Na prática, cortar custos sem perder agilidade exige um ajuste fino entre processo, tecnologia, layout e gestão de indicadores. Empresas que reduzem despesa de forma linear, sem rever o desenho da operação, tendem a transferir o problema para outro ponto da cadeia: atrasam expedição, elevam avarias, pressionam equipes e perdem nível de serviço. O ganho sustentável aparece quando a redução de custo vem da eliminação de atividades que não agregam valor ao cliente nem à produtividade do centro de distribuição.
Esse raciocínio vale para operações de varejo, indústria, e-commerce, atacado e operadores logísticos. Em todos esses ambientes, a busca por lead time menor convive com pressão por frete, energia, mão de obra e ocupação de armazenagem. A logística enxuta não propõe fazer mais com menos por sobrecarga. Ela propõe fazer melhor, com menos desperdício estrutural, mais previsibilidade e maior capacidade de resposta.
O ponto central é simples: agilidade real não depende de correr mais, mas de remover atritos do fluxo. Quando recebimento, armazenagem, separação, reabastecimento e expedição operam com padrão, visibilidade e disciplina de execução, a empresa reduz custo unitário e amplia capacidade sem necessariamente investir primeiro em expansão física. Esse é o tipo de eficiência que melhora EBITDA, giro de estoque e experiência do cliente ao mesmo tempo.
Por que a logística enxuta amplia margens
O primeiro ganho da logística enxuta está na identificação dos custos ocultos. Eles não aparecem com clareza em relatórios tradicionais porque ficam diluídos entre horas extras, consumo energético, manutenção corretiva, devoluções, perdas e baixa produtividade por turno. Uma doca ociosa por falha de agendamento, por exemplo, não parece grave isoladamente. Repetida ao longo do mês, ela pressiona o custo por pedido expedido e piora a utilização de ativos e equipe.
Outro desperdício recorrente está no excesso de movimentação interna. Quando o layout obriga deslocamentos longos entre recebimento, pulmão de estoque e área de separação, a operação consome tempo e energia sem gerar valor adicional. Em armazéns com mix amplo, a má classificação ABC dos itens costuma ampliar esse problema. Produtos de alto giro ficam longe da área de picking, exigindo mais reabastecimento, mais tráfego de equipamentos e mais risco de congestionamento em corredores críticos.
Há também desperdícios ligados à variabilidade operacional. Falta de padronização em conferência, endereçamento inconsistente, divergência entre estoque físico e sistema e ausência de rotina de auditoria geram retrabalho em cadeia. O pedido separado errado ocupa mão de obra duas vezes: na correção interna e no tratamento da reclamação ou devolução. Em setores com margem apertada, como distribuição alimentar e materiais de construção, esse tipo de falha compromete resultado com velocidade surpreendente.
Do ponto de vista financeiro, a lógica enxuta melhora margem porque reduz o custo total por unidade movimentada. Esse indicador é mais útil do que observar apenas despesa agregada do armazém. Se a empresa cresce em volume, o custo total pode subir e ainda assim a operação estar mais eficiente. O que importa é saber quanto custa receber, armazenar, movimentar e expedir cada caixa, pallet ou pedido, e como esse valor evolui com as mudanças no processo.
Desperdícios que mais afetam a operação
Em logística, os desperdícios mais comuns podem ser agrupados em sete frentes práticas: espera, transporte excessivo, movimentação desnecessária, estoque em excesso, retrabalho, subutilização de ativos e falhas de informação. A espera aparece em filas de doca, pausas por falta de reabastecimento, equipamentos indisponíveis e aprovação lenta de ocorrências. O transporte excessivo surge quando o fluxo interno tem etapas redundantes ou layout mal desenhado.
A movimentação desnecessária está presente quando operadores percorrem distâncias longas para concluir tarefas simples. O estoque em excesso, por sua vez, eleva custo financeiro, ocupa posições nobres e reduz flexibilidade para itens de maior giro. Já o retrabalho tem impacto direto na produtividade e indireto na reputação da operação. Separar, conferir e corrigir o mesmo item mais de uma vez é um sintoma claro de processo mal controlado.
A subutilização de ativos merece atenção especial. Muitas empresas investem em equipamentos, WMS ou estruturas de armazenagem sem capturar o retorno esperado porque não ajustam regras operacionais, treinamento e manutenção. Um ativo pode estar disponível, mas operando abaixo da capacidade por gargalos de turno, bateria, rota ou priorização. O resultado é TCO elevado e baixa percepção de ganho prático.
Falhas de informação completam o quadro. Sem dados confiáveis, a gestão reage tarde e com baixa precisão. O gestor vê a consequência, mas não a causa. Por isso, logística enxuta depende tanto de disciplina operacional quanto de governança de dados. Não basta medir volume expedido. É necessário entender onde o fluxo perde tempo, onde a qualidade cai e onde o custo cresce sem retorno equivalente.
KPIs que realmente importam
Nem todo indicador ajuda a tomar decisão. Em operações enxutas, o foco deve estar em KPIs que conectem produtividade, custo e nível de serviço. Entre os principais estão: custo por pedido expedido, custo por pallet movimentado, OTIF (on time in full), acuracidade de estoque, produtividade por hora homem, taxa de ocupação útil, tempo de ciclo de recebimento e tempo de permanência do veículo na doca.
OEE logístico, adaptado para equipamentos de movimentação, também tem utilidade crescente. Ele combina disponibilidade, performance e qualidade para mostrar quanto da capacidade teórica está sendo convertida em operação efetiva. Em frotas internas, esse indicador ajuda a revelar perda com recarga mal planejada, manutenção corretiva, pausas não programadas e uso inadequado do ativo.
Outro KPI decisivo é o índice de avarias por mil movimentações. Ele funciona como termômetro de qualidade operacional e segurança. Quando esse número sobe, o problema raramente está apenas no operador. Pode haver layout apertado, equipamento inadequado, velocidade incompatível com o fluxo ou falha de treinamento. Monitorar avaria sem cruzar com causa raiz reduz a utilidade do indicador.
Por fim, a empresa deve acompanhar ROI por iniciativa de melhoria. Projetos de logística enxuta precisam provar resultado com método. Se houve mudança de layout, revisão de slotting, eletrificação da frota ou ajuste de janelas de expedição, os ganhos devem ser medidos em horas economizadas, redução de consumo, menor manutenção, aumento de throughput e queda de erro operacional. Sem essa leitura, a melhoria vira percepção, não gestão.
Onde a empilhadeira elétrica faz diferença
A eletrificação do manuseio interno ganhou espaço porque responde a três pressões simultâneas: custo total de propriedade, exigência de segurança e necessidade de produtividade em ambientes fechados. Em centros de distribuição, fábricas e operações de abastecimento indoor, a troca de equipamentos a combustão por soluções elétricas reduz emissão local, diminui ruído e melhora a previsibilidade da manutenção. O ganho não está apenas no consumo de energia, mas no efeito combinado sobre toda a rotina operacional.
Quando a análise é feita pelo TCO, o debate fica mais técnico. O preço de aquisição é apenas uma parte da conta. Entram também despesas com energia, manutenção preventiva e corretiva, disponibilidade do ativo, vida útil de componentes, impacto na operação e adequação ao ambiente. Em muitos casos, a redução de paradas e a simplificação de manutenção compensam rapidamente o investimento inicial mais alto, sobretudo em operações com uso intensivo por turno.
Há ainda um benefício operacional pouco valorizado em análises superficiais: consistência de desempenho. Em aplicações indoor, equipamentos elétricos tendem a oferecer aceleração, frenagem e dirigibilidade mais estáveis, o que favorece precisão em corredores, docas e áreas de separação. Isso reduz microperdas de tempo e contribui para menor índice de avarias, especialmente quando o layout trabalha perto do limite de ocupação útil.
Para gestores que estão avaliando especificações, aplicações e critérios de escolha de empilhadeira elétrica, vale consultar fabricantes e fornecedores com portfólio técnico consolidado. A decisão deve considerar carga, altura de elevação, autonomia, regime de uso, tipo de piso, largura de corredor e estrutura de suporte pós-venda, porque o desempenho real depende da aderência entre equipamento e operação.
Redução de TCO e de paradas
Em operações enxutas, parada não programada custa mais do que a manutenção em si. Ela desorganiza escala, atrasa reabastecimento, cria fila em etapas seguintes e pode comprometer o OTIF do dia. Equipamentos elétricos bem especificados tendem a reduzir esse risco por terem arquitetura mecânica menos complexa que alternativas a combustão em determinadas aplicações. Isso simplifica parte da manutenção e melhora a previsibilidade do plano preventivo.
O custo energético também pode ser administrado com mais precisão. Com monitoramento de recarga, janelas adequadas e gestão de baterias, a empresa passa a enxergar consumo por ativo, por turno e por área. Esse nível de visibilidade facilita decisões de escala e substituição. Em contextos de tarifa variável ou metas internas de eficiência, esse controle oferece vantagem financeira e gerencial.
Outro ponto relevante é a disponibilidade operacional. Se a frota atual exige intervenções corretivas frequentes, qualquer ganho em confiabilidade impacta diretamente o throughput. Em armazéns com alto volume de pallet por hora, alguns minutos perdidos por equipamento ao longo do turno representam dezenas de movimentações não realizadas. O cálculo correto deve transformar tempo recuperado em capacidade adicional ou em redução de necessidade de ativos reserva.
Esse raciocínio precisa ser validado com dados da operação. Antes de investir, a empresa deve mapear horas paradas, custo médio de manutenção, consumo atual, perfil de uso e gargalos reais. Sem essa linha de base, a troca tecnológica pode ser defendida por argumento genérico, quando deveria ser sustentada por payback estimado, sensibilidade de cenário e impacto operacional mensurável.
Segurança, ruído e produtividade indoor
Ambientes fechados exigem controle maior sobre ergonomia, circulação e risco operacional. Nesse contexto, a redução de ruído melhora comunicação entre equipes e reduz fadiga ao longo do turno. O efeito pode parecer secundário, mas interfere em segurança e ritmo de execução. Em operações com múltiplos operadores, pedestres, separadores e conferentes no mesmo espaço, clareza de sinalização sonora e menor poluição acústica ajudam a reduzir ocorrências.
A segurança também melhora quando o equipamento tem comportamento previsível e compatível com o layout. Frenagem regenerativa, controle eletrônico de tração e respostas mais lineares podem favorecer manobras em áreas estreitas. Isso não substitui treinamento, mas cria um ambiente operacional mais controlável. Em auditorias internas, esse fator costuma ganhar relevância quando a empresa busca reduzir incidentes e custos com avarias em estrutura e mercadoria.
Na produtividade, o ganho aparece quando a operação consegue manter ritmo estável ao longo do turno. Menos interrupções, menor desgaste do operador e melhor adequação ao ambiente indoor tendem a elevar a quantidade de movimentações por hora. Em estruturas com picking fracionado e abastecimento contínuo, essa estabilidade vale mais do que picos de desempenho seguidos de queda operacional.
Empresas que trabalham com alimentos, farmacêuticos, autopeças, bens de consumo e e-commerce sentem esse efeito com maior clareza, porque dependem de precisão, limpeza e fluxo contínuo. Nesses setores, a eletrificação do manuseio não deve ser tratada como tendência estética ou pauta ambiental isolada. Trata-se de uma decisão de engenharia operacional com reflexo direto em custo, qualidade e capacidade de resposta.
Plano de 90 dias para capturar ROI
Projetos de logística enxuta falham quando tentam transformar toda a operação de uma vez. O caminho mais eficiente é estruturar um plano de 90 dias com metas objetivas, responsáveis definidos e indicadores de comprovação. Esse horizonte é suficiente para capturar quick wins, testar mudanças de processo e validar hipóteses sem comprometer a rotina do armazém. O foco inicial deve estar nas áreas com maior concentração de desperdício e maior impacto financeiro.
Nos primeiros 30 dias, a prioridade é diagnóstico. A empresa deve mapear fluxo físico e informacional, medir tempos de ciclo, identificar gargalos por turno e levantar custos por etapa. Nessa fase, vale observar recebimento, put-away, reabastecimento, picking, conferência e expedição. O objetivo não é produzir um relatório extenso, mas construir uma linha de base confiável para comparar ganhos futuros.
Entre os dias 31 e 60, entram os quick wins. Normalmente, eles incluem revisão de layout de alto giro, ajuste de endereçamento, reorganização de janelas de doca, padronização de conferência, revisão de rotas internas e correção de regras simples no WMS. Se a operação possui frota de movimentação com baixa disponibilidade, essa fase também pode incluir piloto de eletrificação em área específica para medir produtividade, custo e impacto em paradas.
Dos dias 61 a 90, a agenda deve se concentrar em consolidação e prova de ROI. Isso significa comparar indicadores antes e depois, documentar ganhos, corrigir desvios e definir o que será escalado. A empresa precisa sair desse ciclo com evidência objetiva: redução de custo por pedido, aumento de movimentações por hora, queda de avarias, menor tempo de doca ou melhora no OTIF. Sem essa comprovação, a iniciativa perde força no orçamento e na governança.
Metas práticas para o trimestre
As metas precisam ser específicas e financeiramente relevantes. Exemplos realistas para 90 dias incluem reduzir em 8% o tempo médio de separação, cortar em 10% a permanência de veículos na doca, elevar a acuracidade de estoque para acima de 98,5% e diminuir em 15% as horas de parada de equipamentos críticos. O percentual ideal depende da maturidade da operação, mas a lógica deve ser sempre orientada a impacto mensurável.
Também é recomendável definir ao menos uma meta de custo unitário. Reduzir o custo por pedido expedido ou por pallet movimentado é uma forma direta de conectar o projeto ao resultado financeiro. Essa abordagem evita que a empresa confunda aumento de volume com ganho de eficiência. Se o fluxo cresceu, mas o custo unitário caiu e o nível de serviço foi mantido, a melhoria foi real.
Metas de segurança devem entrar no mesmo painel. Queda de avarias, redução de incidentes e maior conformidade em checklists operacionais são sinais de maturidade do processo. Em logística enxuta, segurança não é apêndice de compliance. Ela é fator de produtividade, porque operação insegura gera interrupção, retrabalho e perda de capacidade.
Por fim, cada meta precisa ter dono, frequência de acompanhamento e regra de escalonamento. Indicador sem responsável vira painel decorativo. O gestor deve saber quem atua quando o número sai do intervalo esperado, em quanto tempo e com qual plano de correção. Esse desenho simples aumenta a velocidade de resposta e reduz a chance de regressão após os primeiros ganhos.
Checklist de acompanhamento do ROI
Um checklist útil para 90 dias começa por cinco perguntas objetivas: qual desperdício será atacado, qual KPI comprova o ganho, qual é a linha de base, qual investimento será necessário e em quanto tempo o retorno deve aparecer. Sem essas respostas, a iniciativa tende a se dispersar entre ações bem-intencionadas, porém difíceis de validar financeiramente.
Na execução, o acompanhamento semanal deve incluir produtividade por área, tempo de ciclo, paradas de equipamento, avarias, aderência ao processo padrão e desvios de capacidade. O ideal é combinar indicadores de resultado com indicadores de processo. Se o custo ainda não caiu, mas a aderência operacional melhorou e as paradas reduziram, a tendência de captura de valor pode já estar formada.
Na validação financeira, o cálculo de ROI deve considerar economia direta e capacidade liberada. Economia direta inclui energia, manutenção, horas extras e perdas evitadas. Capacidade liberada representa o volume adicional que a operação consegue absorver sem ampliar estrutura ou equipe na mesma proporção. Em muitos casos, esse segundo componente é o que torna o projeto realmente estratégico.
Ao final do ciclo, a empresa deve registrar aprendizados, padronizar o que funcionou e decidir a próxima onda de melhoria. Logística enxuta não é projeto pontual. É um sistema de gestão orientado por fluxo, disciplina operacional e evidência financeira. Quando esse modelo é bem implementado, cortar custos deixa de ser reação tática e passa a ser consequência natural de uma operação mais previsível, segura e produtiva.