
Operações de armazém enxutas: como reduzir avarias, acidentes e custos sem perder velocidade
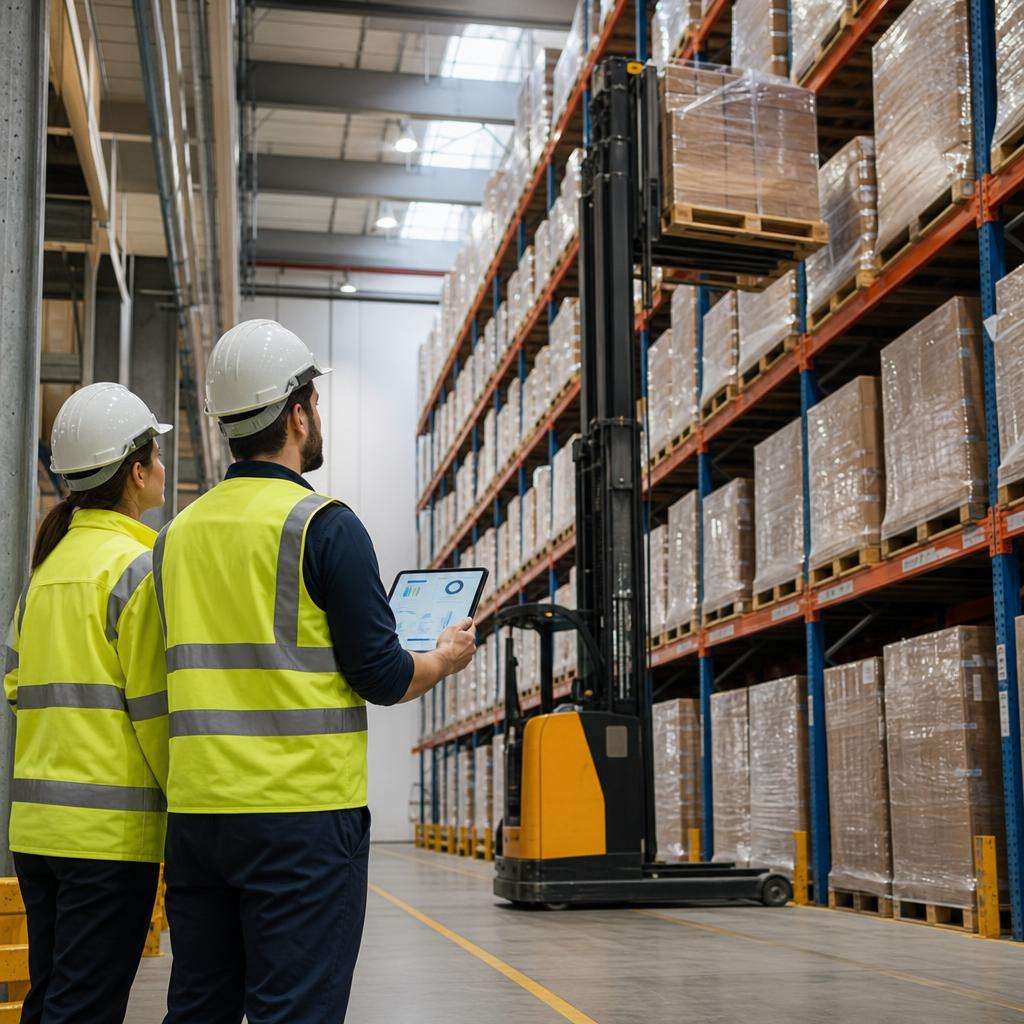
Operações de armazém enxutas não dependem apenas de cortar despesas visíveis. O ganho real aparece quando a empresa identifica perdas recorrentes que passam despercebidas no fechamento mensal: avarias em pallets, colisões leves tratadas como rotina, deslocamentos sem carga, paradas por falta de equipamento e tempo improdutivo causado por layout mal dimensionado. Em centros de distribuição com margens pressionadas, esses vazamentos corroem o resultado com mais intensidade do que um aumento pontual no frete ou na energia.
O problema é que muitas operações medem apenas volume expedido por turno e tempo médio de separação. Esses indicadores mostram produtividade, mas não explicam custo oculto. Quando o armazém cresce em complexidade, a velocidade sem controle tende a ampliar retrabalho, eleva a exposição a acidentes e aumenta o custo total por unidade movimentada. Eficiência logística, nesse contexto, exige equilíbrio entre ritmo operacional, segurança e integridade da carga.
Na prática, reduzir avarias, acidentes e custos sem perder velocidade depende de três frentes combinadas: mapear onde o dinheiro está vazando, escolher o equipamento mais aderente ao layout e implantar uma rotina disciplinada de indicadores, segurança e manutenção. É nesse ponto que a discussão sobre a empilhadeira correta deixa de ser uma decisão de compra isolada e passa a ser uma decisão de desenho operacional.
Os vazamentos financeiros em armazéns costumam se concentrar em três grupos: danos à carga, incidentes operacionais e horas improdutivas. Avarias nem sempre aparecem de forma direta na demonstração de resultados, porque parte delas é absorvida em devoluções, descontos comerciais, perdas de estoque ou reembalagem. Em operações com produtos de maior valor agregado, uma única colisão em estrutura porta-pallet pode gerar custo superior ao de vários dias de locação de equipamento.
Acidentes e quase acidentes também têm impacto mais amplo do que o custo imediato do evento. Há afastamentos, queda de produtividade da equipe, investigação interna, interrupção da área e, em alguns casos, aumento do prêmio de seguro ou necessidade de adequações emergenciais. Quando a empresa trata ocorrências como fatos isolados, perde a chance de identificar padrões: excesso de velocidade em corredores, raio de giro incompatível com o layout, visibilidade limitada e treinamento insuficiente.
As horas improdutivas são outro foco de desperdício. Em muitos armazéns, o operador passa parte relevante do turno reposicionando equipamento, aguardando liberação de doca, corrigindo armazenagem inadequada ou percorrendo distâncias excessivas para executar tarefas simples. Esse tempo raramente entra em relatórios gerenciais com a mesma clareza do custo de folha, embora seja uma das principais causas de baixa eficiência por metro quadrado.
Há ainda o custo do uso incorreto do ativo. Equipamentos superdimensionados para corredores estreitos, ou inadequados para elevação e estabilidade exigidas pela operação, tendem a gerar mais manobras, mais desgaste e maior risco de contato com pallets e estruturas. O efeito acumulado aparece no TCO, o custo total de propriedade, que inclui aquisição, manutenção, consumo, peças, disponibilidade e impacto operacional indireto.
Como medir perdas com critério
Uma gestão enxuta precisa transformar perdas difusas em indicadores objetivos. O primeiro passo é separar produtividade de eficiência econômica. Não basta medir quantos pallets foram movimentados por hora; é necessário calcular quantos foram movimentados sem avaria, sem retrabalho e sem interrupção. Um KPI útil é o custo por pallet movimentado líquido de perdas, que combina volume operacional com custos de danos, manutenção corretiva e tempo parado.
Outro indicador relevante é a taxa de incidentes por mil horas operadas, incluindo quase acidentes. Essa métrica oferece leitura mais precisa do risco do que o número absoluto de ocorrências, porque considera o nível de atividade. Complementarmente, vale monitorar toques em estrutura, danos em embalagens e ocorrências de desalinhamento de pallet na armazenagem em altura, itens que muitas empresas ainda registram de forma informal.
Para horas improdutivas, o ideal é usar classificação padronizada de tempos. Separar operação com carga, deslocamento vazio, espera, retrabalho, inspeção e parada técnica ajuda a entender onde o turno está sendo consumido. Com telemetria ou checklists digitais, esse controle se torna mais confiável. Mesmo em operações menores, amostragens por observação direta durante uma ou duas semanas já revelam gargalos relevantes.
A análise deve fechar em valor financeiro. Se a empresa registra 2% de avaria sobre um fluxo mensal de 10 mil pallets, precisa traduzir isso em custo médio por ocorrência, impacto comercial e horas adicionais consumidas. O mesmo vale para acidentes leves e paradas por manutenção. Sem monetização, a discussão sobre melhoria fica abstrata; com monetização, a decisão sobre layout, equipamento e treinamento ganha prioridade executiva.
Onde a empilhadeira patolada entra
Em operações com corredores mais estreitos, necessidade de armazenagem vertical e foco em redução de danos, a escolha do equipamento altera diretamente a eficiência. A empilhadeira patolada se destaca por combinar capacidade de elevação com maior adequação a espaços reduzidos, o que favorece manobras mais controladas e menor exposição a contatos laterais. Em armazéns com adensamento crescente, essa característica tem efeito direto sobre produtividade e integridade da carga.
Do ponto de vista técnico, a estabilidade em altura é um fator central. Quando a operação exige posicionamento preciso de pallets em níveis elevados, qualquer instabilidade aumenta o risco de desalinhamento, queda parcial da carga ou impacto na estrutura. Equipamentos desenhados para esse tipo de aplicação tendem a oferecer melhor controle de elevação e movimentação em ambientes internos, reduzindo oscilações e melhorando a precisão do operador.
Outro ponto relevante é o raio operacional. Em layouts com corredores estreitos, um equipamento menos compatível com o espaço exige mais correções de trajetória, mais tempo de manobra e maior chance de toque em montantes, cantoneiras e pallets já armazenados. A patolada, quando bem especificada, reduz esse atrito operacional. O ganho não está apenas em segundos por ciclo, mas em consistência de execução ao longo do turno.
Há também efeito sobre a fadiga do operador. Operações que exigem manobras repetitivas em espaços limitados, com baixa margem para erro, tendem a elevar a carga cognitiva e física. Um equipamento aderente ao ambiente reduz correções desnecessárias, melhora a previsibilidade da tarefa e contribui para uma rotina mais segura. Em termos de gestão, isso se traduz em menos incidentes, menos retrabalho e maior estabilidade do processo.
Impacto em avarias e segurança
O benefício mais imediato da empilhadeira patolada aparece na redução de avarias por manobra. Em centros de distribuição que trabalham com pallets de dimensões padronizadas e corredores compactos, a precisão operacional faz diferença diária. Menos balanço de carga, menor necessidade de reposicionamento e melhor alinhamento na armazenagem reduzem danos em embalagens, rupturas de filme stretch e deformações de pallet.
Na segurança, o efeito vem da combinação entre visibilidade operacional, aderência ao layout e menor improviso. Em muitos acidentes, o problema não é apenas a conduta do operador, mas o uso de equipamento inadequado para a tarefa. Quando o equipamento exige manobras além do ideal para o espaço disponível, a operação passa a depender excessivamente da habilidade individual, o que aumenta a variabilidade e o risco.
Em armazéns com alto giro, a repetição de movimentos é intensa. Pequenos ganhos de controle e estabilidade se acumulam ao longo de centenas de ciclos por dia. Isso reduz a frequência de pequenos eventos que, isoladamente, parecem irrelevantes, mas somados representam custo expressivo. A lógica enxuta exige justamente essa leitura: eliminar microperdas recorrentes antes que se consolidem como custo estrutural.
Para empresas que estão avaliando alternativas de equipamento, uma referência útil é consultar especificações e aplicações de empilhadeira patolada em fornecedores especializados. Essa comparação ajuda a relacionar capacidade, altura de elevação, ambiente de uso e exigências de corredor com a realidade do armazém, evitando decisões baseadas apenas em preço de aquisição.
TCO comparado a outros modelos
Comparar equipamentos apenas pelo valor de compra costuma levar a erros de alocação de capital. O TCO precisa considerar custo de manutenção, consumo energético, disponibilidade, vida útil de componentes, adequação ao layout e impacto sobre perdas operacionais. Um modelo mais barato na entrada pode sair mais caro se provocar mais avarias, mais tempo de ciclo ou maior desgaste por uso fora da aplicação ideal.
Em comparação com equipamentos menos adequados para corredores estreitos ou armazenagem vertical controlada, a patolada pode apresentar vantagem econômica ao reduzir danos e melhorar aproveitamento do espaço. Se o armazém consegue operar com maior densidade sem ampliar área locada, o ganho vai além do equipamento. Há efeito sobre custo imobiliário, fluxo interno e capacidade de expansão sem investimento imediato em nova área.
Outro componente do TCO é a manutenção corretiva decorrente de uso inadequado. Equipamentos submetidos a manobras excessivas, frenagens frequentes e contatos recorrentes com piso, estrutura ou pallets tendem a exigir mais intervenções. Quando o ativo é compatível com a tarefa, a operação se torna menos agressiva para o equipamento, o que melhora disponibilidade mecânica e previsibilidade de custo.
Um cenário hipotético ajuda a visualizar. Considere dois equipamentos em uma operação de 8 mil pallets por mês. Se um deles reduz em 0,5% a taxa de avaria, corta 8% do tempo de manobra e evita duas paradas corretivas mensais, o ganho anual pode superar a diferença inicial de investimento com folga. A análise correta não é “qual custa menos”, mas “qual entrega menor custo por pallet movimentado com segurança”.
Como decidir e implementar
A decisão sobre equipamento e desenho operacional deve começar pelo layout real, não pelo catálogo. Medir largura de corredores, altura de armazenagem, tipo de pallet, condição do piso, fluxo por zona e intensidade de pico é indispensável. Também é preciso mapear cruzamentos críticos, áreas de espera, docas e pontos de baixa visibilidade. Sem esse diagnóstico, a empresa corre o risco de comprar um ativo tecnicamente bom, mas inadequado para a rotina específica do armazém.
O segundo passo é definir os critérios de sucesso da mudança. Reduzir avaria em quanto? Ganhar quantos movimentos por hora? Diminuir incidentes em qual horizonte? Melhorar ocupação cúbica em que percentual? Metas vagas dificultam avaliação de ROI. O ideal é estabelecer uma linha de base com dados de pelo menos 30 dias e comparar o desempenho após a implantação em condições operacionais equivalentes.
Um piloto controlado costuma ser a forma mais eficiente de validar a decisão. Em vez de alterar toda a operação de uma vez, a empresa pode selecionar uma área com perfil representativo, aplicar o equipamento, treinar a equipe e medir KPIs por algumas semanas. Esse piloto deve observar produtividade, taxa de avaria, tempo de ciclo, conforto operacional, consumo e ocorrências de segurança. O objetivo não é testar percepção subjetiva, mas evidência operacional.
Se os resultados confirmarem aderência, a implementação em escala precisa ser acompanhada por revisão de processo. Equipamento novo em processo antigo gera benefício parcial. Muitas vezes, a troca só entrega seu potencial quando vem junto com redefinição de endereçamento, padronização de pallets, faixas de velocidade, regras de cruzamento e critérios de armazenagem por peso, giro e sensibilidade da carga.
KPIs para validar ROI rápido
Os indicadores mais úteis para a fase de implantação combinam eficiência, segurança e custo. Entre eles: pallets movimentados por hora, taxa de avaria por mil pallets, incidentes por mil horas, tempo médio de armazenagem, percentual de deslocamento vazio, disponibilidade do equipamento e custo operacional por turno. O acompanhamento deve ser semanal no início, para permitir correções rápidas.
Também vale monitorar ocupação de posições e nível de congestionamento em corredores. Em muitos casos, o ganho de um equipamento mais adequado aparece menos no volume bruto e mais na fluidez do armazém. Menos filas de espera, menos bloqueios e menos necessidade de reacomodação de carga representam produtividade indireta, mas mensurável.
O ROI rápido depende de capturar ganhos que normalmente ficam dispersos entre áreas. Avaria afeta estoque e comercial. Acidente afeta RH, segurança e operação. Parada técnica afeta manutenção e expedição. Por isso, a apuração do retorno deve ser interfuncional. Quando cada área enxerga apenas sua fatia do problema, o investimento parece maior do que realmente é.
Um painel gerencial simples resolve boa parte desse desafio. Consolidar perdas evitadas, horas recuperadas, disponibilidade e custo por pallet em um único relatório permite acompanhar a curva de retorno com clareza. Para a diretoria, isso facilita decisões sobre expansão da frota, ajustes de layout e priorização de novos projetos de automação leve.
Segurança, treinamento e manutenção
Política de segurança não pode ser um documento genérico afixado na parede. Ela precisa traduzir regras operacionais objetivas: velocidade por área, prioridade em cruzamentos, limites de carga, procedimentos de elevação, checklist de início de turno e critérios para bloqueio de equipamento. Quanto mais específica for a política, menor a margem para interpretação individual e maior a consistência da operação.
Treinamento também precisa ir além da habilitação formal. O operador deve ser capacitado para o layout da empresa, para os tipos de carga movimentados e para as situações críticas mais frequentes. Simulações de armazenagem em altura, circulação em corredores estreitos e resposta a desvios operacionais ajudam a reduzir erro humano. O melhor desempenho aparece quando treinamento técnico e supervisão de campo trabalham juntos nas primeiras semanas.
Na manutenção, a lógica deve ser preventiva e orientada por disponibilidade. Esperar a falha para agir compromete o fluxo e encarece a operação. Inspeções diárias, plano periódico de revisão e controle de componentes críticos reduzem paradas inesperadas. Quando o equipamento é essencial para uma zona de alta movimentação, a previsibilidade mecânica vale quase tanto quanto a capacidade nominal.
Por fim, a empresa precisa tratar melhoria contínua como rotina, não como projeto pontual. Layout muda, mix de produtos muda e picos sazonais alteram a pressão sobre a operação. Revisar indicadores, atualizar procedimentos e recalibrar o uso dos equipamentos mantém o armazém enxuto ao longo do tempo. Eficiência sustentável não vem de uma única compra, mas da combinação disciplinada entre processo, ativo e gestão.
Se a operação convive com avarias recorrentes, manobras excessivas e custo elevado por pallet movimentado, o próximo passo é revisar o layout e confrontar a necessidade real do armazém com o equipamento hoje utilizado. Avaliar especificações, aplicações e cenários de uso de uma empilhadeira patolada ajuda a estruturar essa decisão com base técnica, especialmente em ambientes com corredores estreitos e armazenagem em altura. Para mais informações, veja nosso conteúdo sobre operações de estoque eficientes. A partir dessa análise, o piloto operacional com KPIs claros tende a ser o caminho mais rápido para capturar ROI sem comprometer a velocidade da operação.