
Produtividade e ESG na intralogística: o que realmente reduz custos e emissões
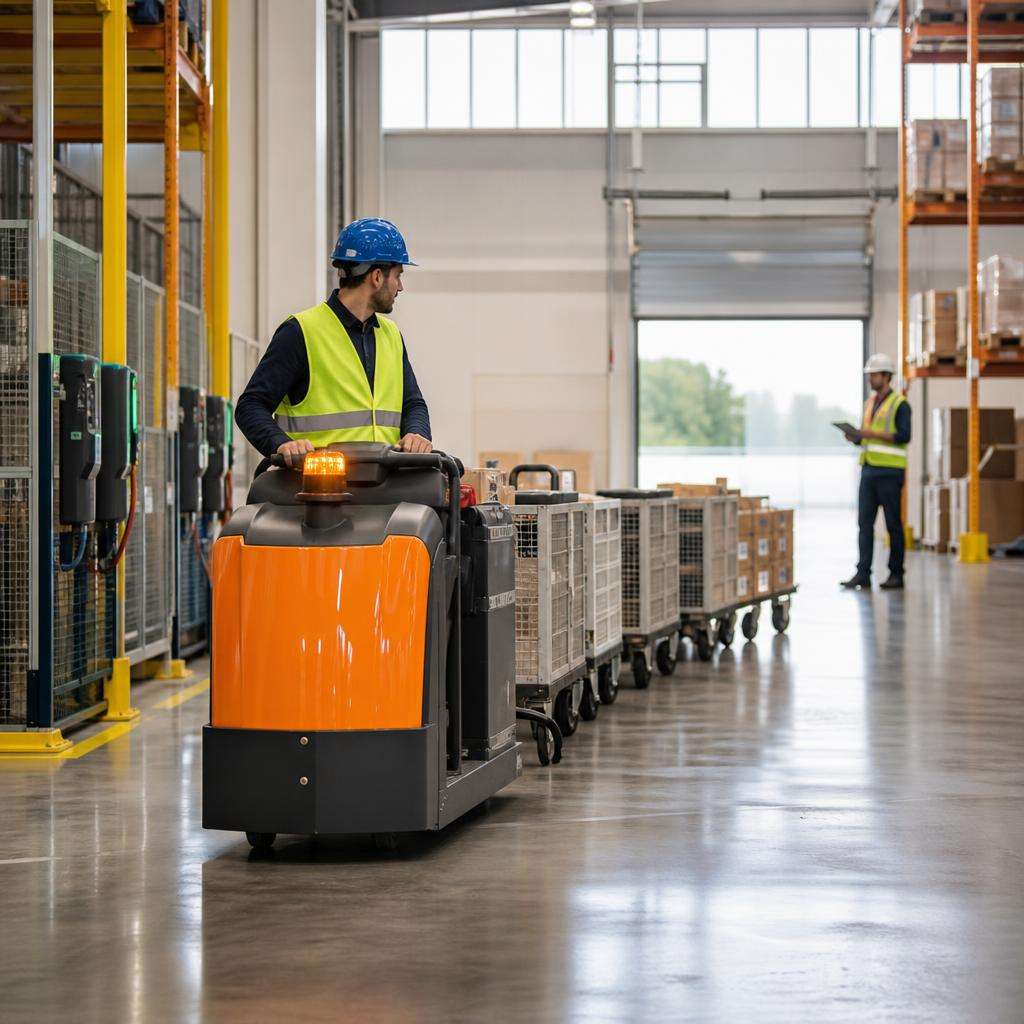
Na intralogística, o centro do problema deixou de ser apenas movimentar materiais entre estoque, produção e expedição. O desafio agora é fazer isso com menor custo por unidade movimentada, menos emissões por operação e maior previsibilidade diante de equipes mais enxutas. Quando a operação cresce sem revisão do modelo de transporte interno, surgem gargalos recorrentes: excesso de empilhadeiras em rotas longas, cruzamentos inseguros, tempos mortos entre abastecimento de linha e baixa utilização dos ativos.
Esse cenário afeta margens de forma direta. O custo logístico interno costuma ficar diluído em centros de custo distintos, como manutenção, RH, energia, perdas operacionais e segurança. Por isso, muitas empresas subestimam o peso financeiro de uma malha interna ineficiente. Quando se consolida o impacto de paradas de linha, horas improdutivas de operadores, avarias e consumo energético, a intralogística passa a ser uma alavanca clara de produtividade, e não apenas uma atividade de apoio.
Ao mesmo tempo, a agenda ESG elevou o padrão de análise. Não basta reduzir consumo de combustível ou trocar um equipamento por outro com menor emissão local. A avaliação mais madura considera intensidade de carbono por fluxo movimentado, ergonomia, segurança operacional, ruído, vida útil dos ativos e capacidade de sustentar ganhos sem ampliar riscos trabalhistas. Em operações industriais e centros de distribuição, decisões de layout e transporte interno começaram a ser tratadas como parte da estratégia de eficiência e compliance.
Nesse contexto, os rebocadores elétricos ganharam espaço porque atacam um ponto estrutural da operação: a movimentação repetitiva de volumes em rotas previsíveis. Quando aplicados em modelo de trem logístico, eles substituem múltiplas viagens fragmentadas por ciclos padronizados, com melhor aproveitamento de operador, menor circulação de equipamentos e mais estabilidade no abastecimento. O resultado prático não é apenas ambiental; é econômico, operacional e gerencial.
O novo cenário da intralogística
A pressão por custos menores ficou mais intensa com a combinação de inflação de insumos, juros elevados em vários ciclos recentes e maior exigência por capital de giro. Em muitas empresas, o foco saiu da expansão de capacidade e migrou para produtividade dos ativos existentes. Na intralogística, isso significa elevar throughput sem ampliar proporcionalmente frota, equipe e área ocupada. Operações que antes toleravam desperdícios de rota e baixa taxa de utilização passaram a ser cobradas por indicadores mais rigorosos.
Um erro comum é atacar esse problema apenas com compra de equipamentos isolados. Se a lógica operacional continua baseada em chamadas emergenciais, viagens avulsas e coleta sem sequenciamento, o ganho tende a ser limitado. A raiz do desperdício está no desenho do fluxo interno. Quanto mais a operação depende de decisões reativas do operador, maior a variabilidade do processo. Variabilidade, na prática, significa fila, espera, ociosidade e custo oculto.
As metas ESG adicionaram outra camada de complexidade. Empresas com compromissos de descarbonização já não conseguem justificar soluções internas apenas pelo menor investimento inicial. O critério passou a incluir emissões de escopo operacional, eficiência energética e capacidade de mensuração. Em auditorias internas e relatórios de sustentabilidade, a movimentação de materiais deixou de ser invisível. Ganhos antes tratados como intangíveis, como redução de ruído e melhoria ergonômica, passaram a integrar a análise de risco e reputação.
A escassez de mão de obra reforça esse movimento. Encontrar e reter operadores qualificados tornou-se mais difícil em polos industriais e logísticos. Além do custo de contratação, há o custo de curva de aprendizado, absenteísmo e rotatividade. Sistemas que exigem menos deslocamentos improvisados, menos manobras complexas e maior padronização operacional tendem a ser mais resilientes. Em vez de depender de operadores altamente experientes para apagar incêndios, a empresa migra para uma rotina desenhada para repetibilidade e controle.
Custos ocultos que distorcem a decisão
Na comparação entre modelos de movimentação, muitas empresas ainda usam apenas preço de aquisição e gasto direto com energia ou combustível. Esse recorte é insuficiente. O custo real inclui horas improdutivas, incidentes de segurança, danos a estruturas, desgaste prematuro de pneus e componentes, paradas por manutenção não planejada e impacto sobre o nível de serviço interno. Em linhas de produção, um atraso de poucos minutos no abastecimento pode gerar perda muito superior ao custo diário do equipamento.
Há também um efeito de congestionamento que raramente entra na planilha inicial. Quanto mais equipamentos circulam de forma dispersa, maior a chance de interferência entre fluxos de pessoas, pallets e veículos. Isso exige corredores mais largos, reduz velocidade média e amplia risco de colisão. Em operações com layout adensado, a simples redução do número de viagens pode destravar capacidade sem qualquer obra civil.
Outro ponto relevante é a dificuldade de mensuração quando cada área controla um pedaço do problema. Segurança mede incidentes, manutenção mede disponibilidade, produção mede atendimento de linha e logística mede viagens. Sem consolidar esses dados, a diretoria tende a enxergar apenas sintomas isolados. Projetos de intralogística mais maduros partem da integração desses indicadores para construir um caso de negócio robusto.
Esse novo cenário favorece soluções que combinem produtividade, previsibilidade e rastreabilidade. A discussão deixou de ser “qual veículo movimenta a carga” e passou a ser “qual arquitetura de fluxo reduz custo total e melhora o desempenho operacional com menor risco”. É exatamente nesse ponto que o trem logístico com tração elétrica passa a fazer sentido.
Onde entram os rebocadores elétricos
Os rebocadores elétricos se destacam quando a operação possui rotas recorrentes, pontos fixos de coleta e entrega e necessidade de abastecimento sincronizado. Em vez de usar empilhadeiras para múltiplas missões de transporte horizontal, o rebocador puxa uma composição de carretas ou bases, consolidando cargas em um único ciclo. Essa lógica reduz viagens fragmentadas e melhora a taxa de ocupação do deslocamento, um dos principais determinantes do custo por unidade movimentada.
O ganho de fluxo é relevante porque a movimentação passa a seguir janelas definidas. Em uma fábrica, por exemplo, o trem logístico pode abastecer células produtivas a cada 20 ou 30 minutos, com sequência fixa e volumes padronizados. Isso reduz chamadas urgentes e evita que operadores de produção improvisem soluções locais. Em centros de distribuição, o mesmo conceito pode ser aplicado ao abastecimento de áreas de picking, retirada de embalagens vazias ou movimentação entre docas e zonas intermediárias.
Do ponto de vista de TCO, a análise costuma favorecer a eletrificação quando o uso é intensivo e previsível. O investimento inicial pode ser superior ao de alternativas convencionais em alguns casos, mas o custo operacional tende a ser mais estável. Energia elétrica, manutenção com menos itens sujeitos a desgaste de motorização térmica e maior eficiência em ciclos internos ajudam a reduzir o custo total ao longo da vida útil. O cálculo correto precisa considerar horas efetivas de uso, disponibilidade, vida útil da bateria, infraestrutura de recarga e valor residual do ativo.
Há ainda o efeito sobre ergonomia e segurança. Em operações de abastecimento manual ou com veículos inadequados para transporte em sequência, o esforço físico e a exposição a manobras repetitivas aumentam. O rebocador elétrico, integrado a carretas compatíveis com o processo, tende a reduzir intervenções improvisadas, minimizar ruído e simplificar o fluxo. Isso melhora as condições de trabalho e reduz a variabilidade causada por diferentes estilos de operação.
Trem logístico e produtividade real
O trem logístico funciona melhor quando a empresa desenha o fluxo a partir da demanda interna, e não da conveniência do equipamento. A pergunta central é quantas unidades, em qual frequência e com qual janela de entrega cada área precisa. A partir daí, define-se capacidade de carga, número de carretas, tempo de ciclo, pontos de parada e padrão de retorno de embalagens ou materiais vazios. Sem esse desenho, o rebocador vira apenas mais um veículo na operação.
Um exemplo prático ajuda a dimensionar o ganho. Suponha uma planta com oito pontos de abastecimento, cada um demandando reposição a cada 30 minutos. No modelo disperso, quatro empilhadeiras fazem viagens independentes ao longo do turno, com baixa ocupação média e alto tempo de espera entre chamadas. No modelo em trem logístico, um rebocador com quatro carretas cumpre rota fixa, abastece todos os pontos em sequência e retorna com vazios. O número de viagens cai, a previsibilidade sobe e a supervisão passa a atuar por exceção, não por urgência permanente.
Esse arranjo também melhora o uso do espaço. Menos veículos em circulação significam menos cruzamentos e menos necessidade de áreas de espera improvisadas. Em layouts com corredores compartilhados, isso pode aumentar a velocidade média do fluxo sem elevar risco. Em operações maduras, o ganho aparece em indicadores como OTIF interno, tempo de atendimento, ocupação de rota e redução de chamados emergenciais.
O efeito sobre emissões é consequência do redesenho do processo, não apenas da troca de motorização. Se a empresa eletrifica uma operação desorganizada, o benefício ambiental existe, mas fica aquém do potencial. Quando o rebocador elétrico entra em um fluxo consolidado, a redução de energia por unidade transportada tende a ser maior porque há menos deslocamentos vazios e melhor aproveitamento de cada ciclo.
ESG além da emissão local
Na pauta ESG, a principal vantagem dos rebocadores elétricos é permitir uma mensuração mais limpa da eficiência operacional. A empresa consegue relacionar consumo energético, número de ciclos, distância percorrida e volume movimentado com maior precisão. Isso facilita reportes internos, metas de descarbonização e comparação entre turnos, plantas ou linhas de negócio. A gestão deixa de ser baseada em percepção e passa a ser orientada por dados.
Também há benefícios ambientais indiretos. Menor ruído melhora o ambiente de trabalho e reduz interferência em áreas sensíveis. Menor circulação desordenada reduz risco de acidentes e danos estruturais, o que evita desperdício de materiais e retrabalho. Em empresas com certificações ou auditorias frequentes, esses fatores ajudam a demonstrar maturidade operacional e compromisso com melhoria contínua.
Para operações que buscam referências de solução e configuração de frota, vale consultar opções de rebocadores elétricos e comparar capacidade, autonomia, ergonomia e compatibilidade com o desenho do fluxo. A escolha correta depende menos da potência isolada do equipamento e mais da aderência ao processo logístico interno.
Esse ponto é decisivo porque nem toda operação precisa do mesmo arranjo. Há casos em que o melhor resultado vem de composições compactas para corredores estreitos; em outros, a prioridade é autonomia para turnos longos ou capacidade de tração para cargas mais pesadas. O critério técnico deve partir do processo, do perfil de uso e das metas de custo e emissões.
Como implementar com baixo risco
A implantação de um novo modelo de intralogística falha, em muitos casos, por excesso de ambição inicial. Tentar redesenhar toda a planta de uma vez eleva o risco operacional e dificulta a medição de resultados. O caminho mais seguro é começar com um piloto em área de fluxo estável, com demanda conhecida e impacto relevante sobre produtividade. O piloto deve ter escopo claro: rota, turnos, volumes, indicadores e prazo de avaliação.
Esse teste precisa comparar o antes e o depois com métricas objetivas. Entre as mais úteis estão custo por rota, tempo de ciclo, taxa de atendimento no horário, número de viagens, consumo de energia por unidade movimentada, incidentes de segurança e disponibilidade do equipamento. Em operações industriais, convém incluir paradas de linha evitadas e aderência ao plano de abastecimento. Sem linha de base confiável, o projeto corre o risco de ser avaliado por percepção subjetiva.
O ROI deve ser construído com visão financeira ampla. Além do CAPEX, entram custos de treinamento, infraestrutura de recarga, adaptação de carretas, sinalização de rota e eventuais ajustes de layout. Do lado dos benefícios, é necessário quantificar redução de mão de obra indireta, menor uso de empilhadeiras em transporte horizontal, menor consumo energético, queda de avarias e ganho de produtividade da produção. O retorno costuma ser mais convincente quando traduzido em custo total evitado e não apenas em economia unitária de energia.
Outro fator crítico é a gestão de mudança. Operações acostumadas a atender chamadas sob demanda podem resistir ao modelo de rota fixa. Supervisores e operadores precisam entender que a padronização não reduz flexibilidade útil; ela elimina improvisação cara. O treinamento deve cobrir não só condução do equipamento, mas também lógica de abastecimento, disciplina de janela, gestão visual e tratamento de exceções. Sem isso, o piloto pode ser sabotado pela volta informal aos hábitos antigos.
Manutenção preditiva e continuidade
Depois da implantação inicial, a manutenção define a sustentabilidade do ganho. Em vez de tratar o rebocador como equipamento de uso genérico, a empresa deve monitorar horas trabalhadas, ciclos de bateria, padrões de recarga, desgaste de componentes de rodagem e anomalias de desempenho. Uma rotina preditiva reduz paradas inesperadas e melhora a disponibilidade, que é um indicador central quando o fluxo depende de janelas fixas.
A disciplina de recarga é especialmente relevante. Baterias mal geridas perdem autonomia, encurtam vida útil e comprometem o planejamento de turnos. Dependendo da intensidade de uso, pode fazer sentido adotar recarga de oportunidade em janelas controladas ou dimensionar baterias para operação integral por turno. Essa decisão deve ser tomada com base em dados reais de ciclo, e não por estimativa genérica do fornecedor ou da equipe interna.
Também vale integrar manutenção e operação por meio de checklists simples, inspeções diárias e registro de desvios. Vibração anormal, perda de autonomia, desgaste irregular de rodas e falhas de acoplamento são sinais que, se tratados cedo, evitam custo maior depois. Em ambientes mais maduros, telemetria e monitoramento digital ajudam a antecipar falhas e a comprovar a relação entre padrão de uso e custo de manutenção.
Quando o piloto confirma ganhos, a expansão deve seguir critérios de priorização. As melhores candidatas são rotas com alto volume, repetitividade, distância relevante e interferência frequente com outros fluxos. Escalar por criticidade, e não por conveniência política, acelera o payback e fortalece a governança do projeto.
Próximo passo para reduzir custo e emissões
Se a intralogística da empresa ainda depende de viagens fragmentadas, chamadas emergenciais e uso excessivo de empilhadeiras para transporte horizontal, o primeiro passo é mapear uma rota com demanda estável e medir seu custo total atual. A partir desse diagnóstico, vale estruturar um piloto com trem logístico, metas de ROI e critérios claros de segurança, disponibilidade e emissões, avaliando soluções compatíveis com a operação antes de ampliar a escala.