
Da porta ao balcão: como organizar o estoque para um fluxo ágil, seguro e sem retrabalho
Quando o estoque perde previsibilidade, o problema não fica restrito ao depósito. A lentidão chega ao balcão, o atendimento trava, a reposição falha e a operação começa a consumir margem em tarefas que não agregam valor. Em negócios de varejo, distribuição, autopeças, materiais de construção, alimentos e utilidades, a organização física do estoque influencia diretamente tempo de separação, taxa de erros, avarias, segurança e capacidade de atendimento em picos de demanda.
O ponto central não é apenas armazenar bem, mas desenhar um fluxo que reduza deslocamentos desnecessários, elimine cruzamentos de rota e facilite a reposição. Em muitas empresas, o estoque cresceu de forma reativa: um corredor virou área de excesso, uma prateleira recebeu itens sem critério de giro e o espaço perto da expedição foi ocupado por mercadorias de baixa saída. O resultado é previsível: operadores caminham mais, procuram mais e produzem menos.
Organizar o trajeto da porta ao balcão exige leitura operacional. É preciso observar onde a mercadoria entra, onde é conferida, como é endereçada, por onde circula até a separação e em que ponto ocorre a entrega interna ou ao cliente. Esse encadeamento define o ritmo do negócio. Quando a movimentação interna é lógica, a empresa reduz retrabalho, melhora a acuracidade e ganha velocidade sem depender, necessariamente, de grandes investimentos em tecnologia.
Há ainda um efeito financeiro pouco percebido. Estoques desorganizados elevam custos ocultos: horas extras para localizar itens, perdas por danos, compras duplicadas por falha de controle e ocupação ineficiente de área. Em operações com margem apertada, esses desvios corroem resultado. Por isso, tratar layout, equipamentos de movimentação e rotinas de conferência como parte da gestão financeira faz sentido prático e estratégico.
Gargalos comuns na operação diária
O gargalo mais frequente está na ausência de endereçamento funcional. Quando produtos são guardados “onde cabe”, a separação depende da memória da equipe. Esse modelo até funciona em operações pequenas e estáveis, mas falha rapidamente quando há aumento de mix, troca de funcionários ou crescimento de volume. O tempo gasto procurando itens se multiplica e a produtividade cai sem que o gestor identifique de imediato a causa.
Outro ponto crítico é a mistura de fluxos incompatíveis no mesmo espaço. Recebimento, armazenagem, picking e expedição exigem lógicas distintas. Quando pallets recém-chegados bloqueiam corredores de separação, toda a operação desacelera. O mesmo ocorre quando itens de alto giro ficam longe da área de saída, obrigando o operador a percorrer longas distâncias em tarefas repetitivas. Em um turno inteiro, poucos metros extras por pedido representam horas improdutivas.
Também são comuns gargalos causados por fracionamento inadequado. Produtos vendidos em unidade e armazenados apenas em volumes fechados exigem abertura recorrente de embalagens em locais improvisados. Isso aumenta risco de perdas, confusão de lote e erros de contagem. A operação fica mais lenta porque o estoque não foi preparado para a forma real de consumo e venda.
Há ainda o gargalo informacional. Muitas empresas possuem sistema, mas não mantêm disciplina de atualização no momento da movimentação. O item está no ERP, mas foi deslocado para outro corredor; a reposição ocorreu, mas não foi registrada; o saldo existe, porém está inacessível atrás de cargas paradas. Nesses cenários, o problema não é falta de estoque, e sim falta de governança sobre a movimentação física.
Desperdícios que reduzem margem
Desperdício em estoque não se resume a vencimento ou avaria. Caminhadas excessivas, manuseio duplicado e espera por liberação de espaço também consomem recursos. Se um operador toca a mesma mercadoria três vezes antes de ela seguir para venda ou abastecimento interno, o custo operacional sobe sem gerar valor adicional. Esse excesso de movimentação costuma ser tratado como rotina, quando na prática é um desvio de processo.
O espaço mal utilizado é outro desperdício relevante. Corredores largos demais em áreas de baixa circulação e estreitos em pontos de maior tráfego criam desequilíbrio no fluxo. Prateleiras altas sem critério de acesso comprometem ergonomia e segurança. Itens obsoletos ocupando posições nobres retiram eficiência de produtos com giro diário. Em termos financeiros, isso equivale a aplicar capital e área útil em ativos de baixa contribuição operacional.
Erros de separação também têm efeito ampliado. Um pedido montado incorretamente gera conferência extra, devolução, nova coleta e desgaste no atendimento. Em operações B2B, o impacto pode incluir atraso em obra, ruptura em loja cliente ou parada de produção. O custo do erro vai além do frete reverso: ele afeta reputação, prazo e previsibilidade comercial.
Quando a empresa não mede esses desperdícios, tende a compensá-los com mais gente ou mais horas de trabalho. Essa decisão mascara o problema estrutural. A solução mais eficiente quase sempre está em redesenhar o fluxo, classificar o estoque por giro e padronizar rotinas de abastecimento e separação antes de ampliar quadro ou área locada.
Impacto na produtividade e no atendimento
Produtividade em estoque é a relação entre esforço e volume processado com qualidade. Não basta expedir rápido; é preciso expedir certo, com segurança e repetibilidade. Um layout coerente reduz microinterrupções, facilita treinamento e permite que a equipe mantenha ritmo estável mesmo em dias de maior demanda. Esse ganho é particularmente importante em empresas com sazonalidade, quando o estoque precisa absorver picos sem colapsar.
Do ponto de vista comercial, o estoque organizado melhora o tempo de resposta ao cliente. O vendedor consulta disponibilidade com mais confiança, o balcão promete prazos mais realistas e a expedição cumpre o combinado com menos exceções. Esse alinhamento entre operação e venda fortalece conversão e reduz conflito interno entre áreas.
Há também efeito sobre capital de giro. Quando a acuracidade é baixa, a empresa compra para “garantir”, elevando estoque de segurança sem critério. Já uma operação organizada consegue trabalhar com reposição mais racional, porque confia nos saldos e enxerga melhor padrões de consumo. Isso libera caixa e melhora planejamento de compras.
Segurança fecha esse ciclo. Ambientes congestionados, com cargas fora de posição e rotas improvisadas, elevam risco de acidente e afastamento. Além do custo humano, há impacto operacional imediato: paradas, investigação, replanejamento e queda de moral da equipe. Em estoque, produtividade sustentável depende de disciplina física e visual.
Ferramentas e rotinas de baixo custo
Mapeamento de corredores e endereços
O primeiro avanço de baixo custo é mapear o estoque como uma malha operacional. Corredores, ruas, módulos, níveis e posições precisam seguir uma lógica simples, visível e replicável. Um endereço como A-03-02-04, por exemplo, só funciona se a equipe souber exatamente o que cada bloco representa. O objetivo não é sofisticar o código, mas reduzir ambiguidade e acelerar localização.
Esse mapeamento deve considerar giro, peso, volume e frequência de reposição. Itens classe A, de alta saída, precisam ficar próximos da área de separação ou expedição. Itens pesados devem ocupar níveis baixos para reduzir risco ergonômico. Produtos de compra conjunta podem ser posicionados em proximidade tática, encurtando a rota de picking. Já materiais sazonais merecem zonas flexíveis, que possam ser expandidas ou reduzidas conforme a demanda.
Uma prática eficiente é desenhar o fluxo em papel ou planilha antes de mover estruturas. O gestor consegue identificar pontos de cruzamento, áreas mortas e trechos com congestionamento recorrente. Em muitos casos, a simples troca de posição entre famílias de produtos reduz significativamente a distância percorrida por pedido. Esse tipo de ajuste gera retorno rápido porque não exige obra nem sistema novo.
Sinalização visual complementa o processo. Etiquetas legíveis, setas de fluxo, identificação de zonas e marcações de solo reduzem dependência de instrução verbal. Em operações com rotatividade de equipe, esse recurso é decisivo para manter padrão. O estoque bem sinalizado treina o operador enquanto ele trabalha.
Zonas de picking e abastecimento
Separar área de armazenagem da área de picking é uma das medidas mais eficazes para dar fluidez ao estoque. A lógica é simples: a reserva guarda volume; o picking sustenta velocidade. Quando o operador retira itens diretamente da posição de armazenagem profunda, o processo fica mais lento e sujeito a ruptura local. Já uma zona de picking abastecida de forma programada reduz deslocamento e aumenta previsibilidade.
O desenho dessas zonas deve acompanhar o perfil do pedido. Se a maioria das vendas envolve poucos SKUs de alto giro, vale criar uma frente de separação compacta e muito acessível. Se os pedidos são mais variados, a prioridade passa a ser clareza de endereçamento e sequência lógica de coleta. Em ambos os casos, a reposição do picking precisa ter janela definida, preferencialmente fora dos horários de maior pressão comercial.
Outro ponto técnico é o tamanho da unidade de reposição. Abastecer demais ocupa espaço e atrapalha o acesso; abastecer de menos gera ruptura frequente. O ideal é calcular cobertura mínima com base em giro diário, tempo de reposição e espaço disponível. Mesmo sem WMS, uma planilha simples já permite definir parâmetros práticos para cada família de item.
Empresas que aplicam esse modelo costumam perceber dois ganhos rápidos: redução de erro de separação e menor interferência entre quem repõe e quem coleta. Ao limitar funções por zona e horário, a operação fica menos sujeita a bloqueios e improvisos.
Carrinhos, paleteiras e movimentação
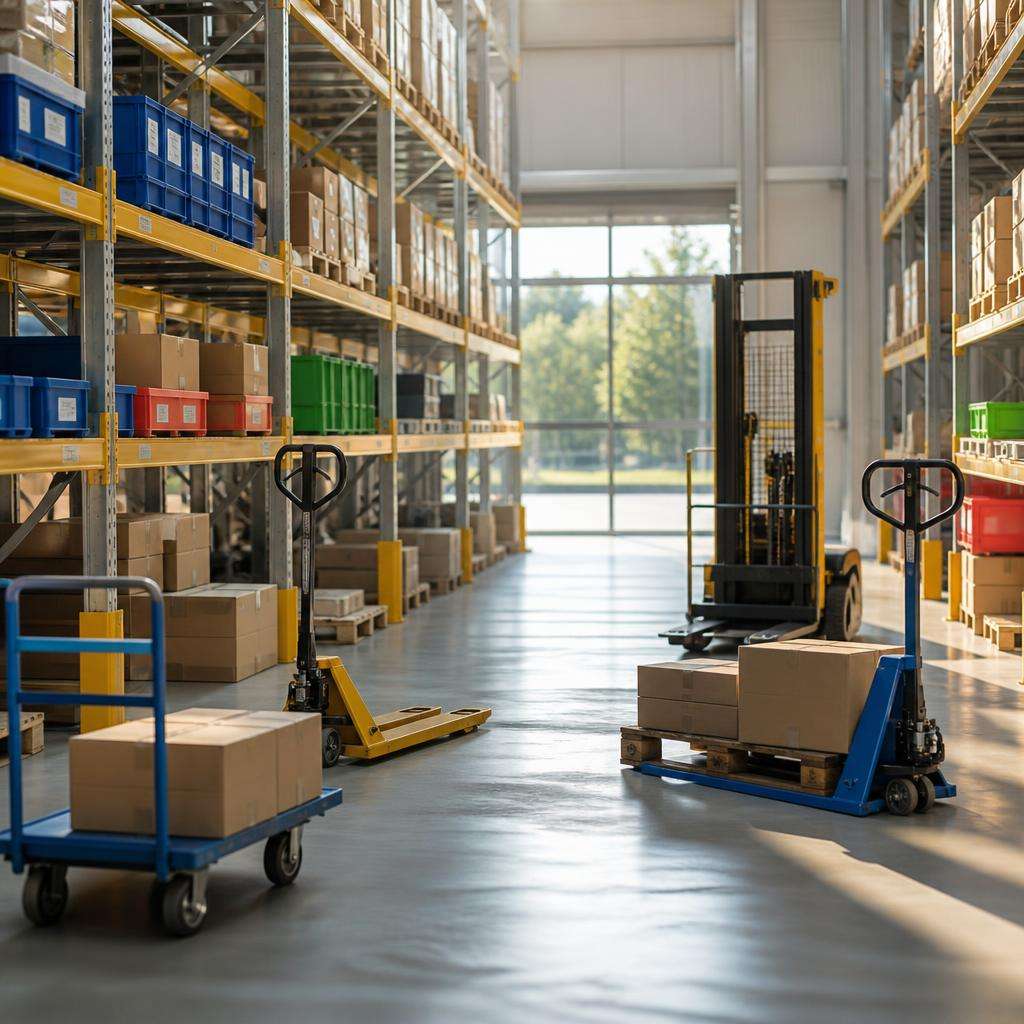
Equipamentos simples fazem diferença relevante quando são escolhidos de acordo com a tarefa. Carrinhos de picking, por exemplo, reduzem esforço físico e permitem consolidar múltiplos itens em uma única rota. Paleteiras manuais agilizam deslocamento horizontal de cargas paletizadas em curtas distâncias. O erro está em usar um único recurso para tarefas distintas, forçando a equipe a adaptar o processo ao equipamento, e não o contrário.
Na prática, a escolha deve considerar carga média, tipo de piso, largura de corredor, frequência de uso e necessidade de elevação. Em áreas de recebimento e abastecimento de baixa altura, soluções mecânicas costumam entregar boa relação entre custo e produtividade. Já em estruturas mais verticalizadas, o ganho depende da compatibilidade entre layout e equipamento, inclusive no raio de giro e no espaço para manobra.
Em operações menores ou com orçamento mais restrito, a empilhadeira manual tende a ser uma alternativa relevante para elevação e posicionamento de cargas em níveis baixos e médios, especialmente quando a empresa precisa reduzir esforço operacional sem partir para soluções motorizadas de maior investimento. A adoção, porém, deve vir acompanhada de treinamento, avaliação do piso e definição clara das áreas de uso.
O ganho real desses equipamentos aparece quando a empresa padroniza rotinas. Se cada operador usa o carrinho de um jeito, estaciona em qualquer ponto e abastece fora de ordem, o recurso perde eficiência. Equipamento barato sem método vira apenas mais um objeto ocupando espaço. Equipamento simples com processo bem desenhado gera produtividade consistente.
Onde ocorrem os maiores ganhos
Os maiores ganhos costumam surgir em trechos de alta repetição: recebimento, reabastecimento do picking e expedição. São etapas em que segundos economizados por tarefa se transformam em horas ao fim da semana. Quando a empresa mede tempo de ciclo por atividade, percebe com clareza onde uma mudança de layout ou ferramenta gera melhor retorno.
Outro foco relevante está nos pontos de espera. Mercadoria parada para conferência, pallet aguardando espaço ou pedido pronto sem área definida de saída são sinais de fluxo incompleto. O estoque eficiente não é apenas rápido em mover; ele evita interrupções previsíveis. Isso exige áreas tampão bem dimensionadas e regras objetivas para priorização.
Também há ganhos expressivos em operações com mix extenso e baixo padrão histórico de endereçamento. Nesses casos, um projeto simples de classificação ABC, revisão de posições e criação de rotas de coleta já reduz complexidade operacional. O investimento é mais analítico do que financeiro.
Por fim, empresas com atendimento simultâneo de balcão e entrega interna precisam observar conflito entre urgência e rotina. O estoque deve prever uma trilha rápida para demandas imediatas sem desmontar a lógica geral da operação. Quando tudo vira prioridade máxima, o sistema entra em regime permanente de exceção.
Para saber mais sobre como otimizar o estoque e reduzir custos, leia nosso guia prático sobre cortar custos fixos sem travar a operação.
Segurança e ergonomia na abertura do turno
Um checklist curto, aplicado no início de cada turno, ajuda a manter padrão sem burocratizar a operação. Os primeiros itens devem ser de segurança: corredores desobstruídos, cargas estáveis, pallets íntegros, ausência de volumes no chão e equipamentos em condição de uso. Essa verificação evita que o dia comece com risco incorporado à rotina.
Na ergonomia, vale observar alturas de coleta, necessidade de torção excessiva, peso médio manipulado e uso correto dos equipamentos de apoio. Se itens pesados migraram para níveis altos por conveniência momentânea, a correção deve ser imediata. Pequenos desvios repetidos ao longo da semana aumentam fadiga e favorecem afastamentos.
Também é recomendável checar iluminação, sinalização e áreas de transição entre recebimento e picking. Ambientes pouco visíveis elevam chance de erro e colisão. Em operações de maior movimento, a definição visual de rotas de pedestres e áreas de manobra reduz interferência entre pessoas e cargas.
Esse checklist precisa caber na rotina real. Quinze minutos funcionam porque forçam objetividade. A proposta não é inspecionar tudo em profundidade, mas detectar desvios com maior potencial de impacto antes que eles contaminem o turno inteiro.
Indicadores simples e acionáveis
Sem indicadores, a organização do estoque depende de percepção subjetiva. O ideal é acompanhar poucos números, mas com frequência. Quatro métricas costumam ser suficientes para operações de pequeno e médio porte: tempo médio de separação por pedido, acuracidade de estoque, taxa de erro de expedição e número de ocorrências de avaria ou quase acidente.
Esses indicadores devem ser analisados junto com o volume processado. Um aumento no tempo de separação pode ser aceitável em semana de pico, desde que a taxa de erro permaneça controlada. Já a combinação de lentidão e falhas sinaliza problema estrutural. O valor do indicador está na capacidade de orientar ação, não apenas compor relatório.
Outra métrica útil é a ocupação por zona. Áreas constantemente saturadas indicam dimensionamento inadequado ou permanência excessiva de itens de baixo giro. A leitura por zona ajuda o gestor a enxergar gargalos que o saldo financeiro do estoque não revela.
Quando possível, registre causas de desvio em categorias simples: falta de endereço, obstrução de corredor, ruptura no picking, erro de cadastro, avaria de pallet. Em poucas semanas, os padrões aparecem. O plano de melhoria deixa de ser genérico e passa a atacar fontes reais de perda.
Plano de melhoria contínua
Melhoria contínua em estoque não depende de projeto complexo. Depende de cadência. Uma reunião curta semanal, com revisão dos indicadores e definição de duas ou três ações objetivas, costuma produzir resultado superior a grandes reformulações sem acompanhamento. O foco deve recair sobre problemas recorrentes e de alto impacto operacional.
As ações precisam ter responsável, prazo e critério de verificação. “Organizar corredor” é vago. “Reposicionar itens classe A do corredor C para zona próxima à expedição até sexta-feira e medir redução de tempo de picking” é executável. Esse nível de definição melhora aderência e facilita cobrança.
Treinamento também faz parte do ciclo. Sempre que houver mudança de layout, equipamento ou regra de endereçamento, a equipe precisa entender o motivo técnico da alteração. Pessoas tendem a seguir melhor o padrão quando percebem o ganho prático em segurança, esforço e velocidade.
Ao consolidar essas rotinas, o estoque deixa de ser um espaço reativo e passa a operar como um sistema. Da porta ao balcão, cada etapa ganha previsibilidade. O negócio atende com mais rapidez, reduz retrabalho e transforma organização física em vantagem operacional mensurável.