
Produtividade começa no trajeto: desenhando o caminho dos materiais para reduzir custos e acidentes
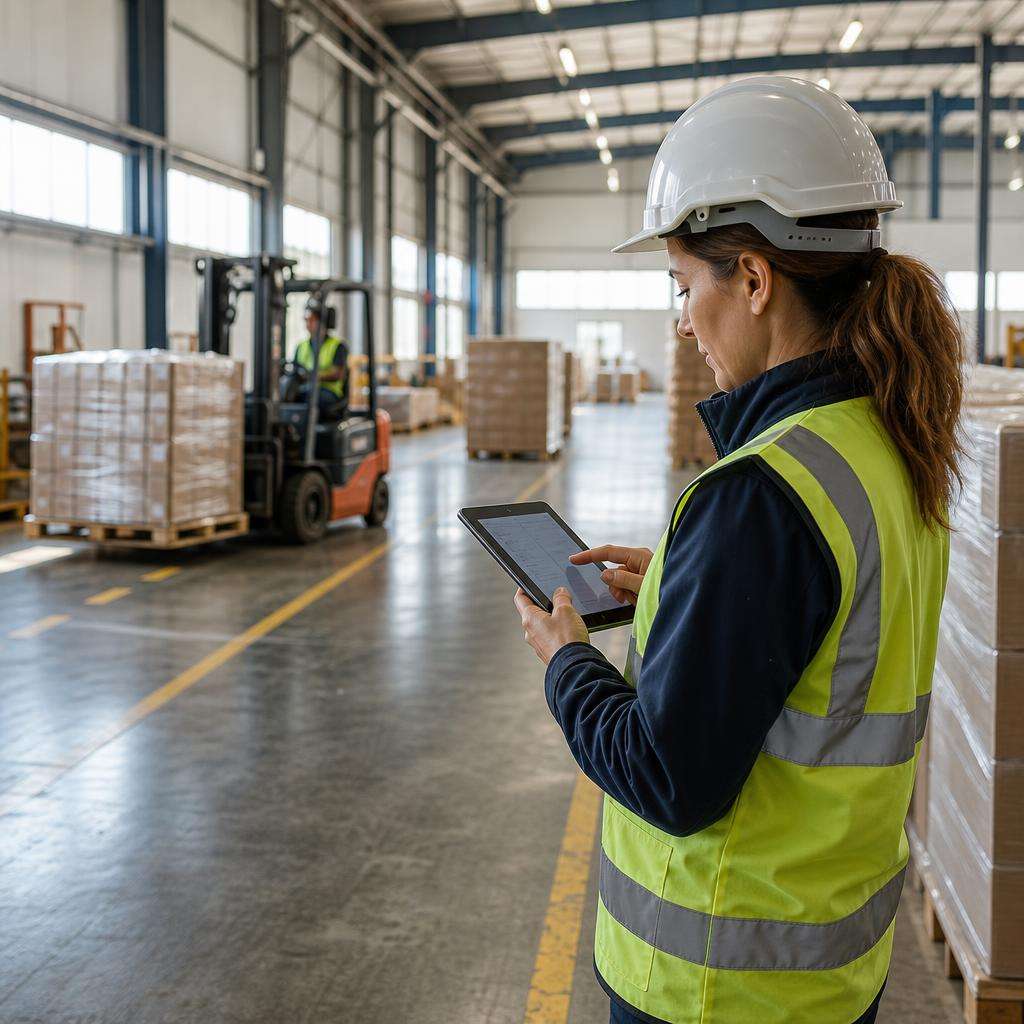
Custos logísticos internos raramente explodem de uma vez. Eles se acumulam em metros percorridos sem necessidade, cruzamentos perigosos, esperas entre etapas e uso inadequado de equipamentos. Quando o trajeto dos materiais é mal desenhado, a operação perde produtividade antes mesmo de chegar à máquina, à linha de montagem ou ao ponto de expedição. O efeito aparece em horas improdutivas, avarias, fadiga da equipe e aumento da exposição a acidentes.
Empresas que tratam o fluxo de materiais como tema estratégico conseguem ganhos relevantes sem depender, de início, de grandes projetos de automação. Em muitos casos, a redução de custo vem de decisões básicas, porém técnicas: reposicionar estoques intermediários, separar tráfego de pedestres e veículos, redefinir rotas de abastecimento e padronizar janelas de movimentação. A produtividade começa no trajeto porque cada deslocamento carrega tempo, risco e custo operacional.
Na prática, o caminho dos materiais funciona como uma camada invisível do processo produtivo. Se essa camada é ineficiente, o restante da operação trabalha para compensar atrasos e desvios. Supervisores aumentam urgências, operadores improvisam atalhos e a manutenção passa a lidar com desgaste prematuro de rodas, pisos, estruturas e equipamentos. O resultado é um sistema mais caro e menos previsível.
O desenho correto do fluxo interno exige leitura integrada de layout, lead time, segurança e capacidade de movimentação. Não basta acelerar o transporte; é preciso reduzir movimentos desnecessários, eliminar pontos de conflito e garantir que o equipamento certo opere na rota certa. Esse enfoque produz impacto direto em custo por unidade movimentada, taxa de incidentes e nível de serviço interno.
Por que o fluxo de materiais dita o ritmo da operação
O ritmo operacional depende menos da velocidade nominal das máquinas e mais da regularidade com que insumos, componentes e produtos circulam entre etapas. Uma linha pode ter alta capacidade instalada e, ainda assim, operar abaixo do potencial porque o abastecimento chega em lotes irregulares ou porque o material percorre distâncias excessivas dentro da planta. O problema não está apenas no transporte, mas na arquitetura do fluxo.
Do ponto de vista técnico, layout e fluxo precisam ser avaliados em conjunto. Um layout funcional, organizado por tipo de processo, pode parecer eficiente para supervisão e especialização de recursos, mas costuma ampliar deslocamentos entre áreas. Já layouts orientados por produto ou células tendem a reduzir movimentação, encurtar lead time e simplificar o controle visual. A melhor escolha depende do mix, da variabilidade da demanda e das restrições físicas do site.
Lead time interno é outro indicador subestimado. Muitas empresas medem apenas o tempo produtivo da operação principal e ignoram o tempo de espera entre uma movimentação e outra. Quando se mapeia o fluxo completo, frequentemente se descobre que o material passa mais tempo parado ou em trânsito do que em processamento. Essa constatação muda a lógica de melhoria: antes de investir em capacidade produtiva, convém atacar desperdícios de percurso e espera.
A segurança também é determinada pelo desenho do fluxo. Ambientes com rotas improvisadas, cruzamentos sem prioridade definida e áreas de armazenagem temporária mal posicionadas aumentam a chance de colisões, quedas de carga e atropelamentos. Em operações industriais e centros de distribuição, segurança não deve ser tratada como camada adicional de controle, mas como requisito de projeto do trajeto. Um fluxo seguro tende a ser mais estável, previsível e produtivo.
Princípios de layout que reduzem deslocamentos
O primeiro princípio é proximidade entre etapas com alta frequência de troca. Se um componente sai do recebimento e segue diariamente para preparação, montagem e inspeção, essas áreas precisam ter relação espacial coerente. Quanto maior a frequência de movimentação, maior o custo oculto de cada metro adicional. Em operações com centenas de viagens por turno, pequenas distâncias extras se transformam em dezenas de horas perdidas por semana.
O segundo princípio é linearidade. Fluxos em zigue-zague, retornos para áreas já percorridas e cruzamentos múltiplos aumentam congestionamento e risco. O ideal é que o material siga uma sequência lógica, com o mínimo de retrocesso. Em plantas antigas, a linearidade nem sempre é plenamente viável, mas a simples criação de corredores dedicados e pontos de transferência bem definidos já reduz variabilidade operacional.
O terceiro princípio é segregação de fluxos. Pedestres, empilhadeiras, paleteiras e veículos de maior porte não devem disputar o mesmo espaço sem regras visuais e físicas. A mistura de fluxos gera perdas de velocidade e eleva o risco de acidente. Faixas demarcadas, barreiras, espelhos convexos, semáforos internos e zonas de espera são medidas simples com retorno rápido quando aplicadas em áreas críticas.
O quarto princípio é flexibilidade controlada. Um layout excessivamente rígido pode funcionar bem em regime estável, mas perde eficiência quando a demanda muda. Por isso, áreas de pulmão, posições de picking ajustáveis e rotas alternativas planejadas ajudam a absorver variações sem recorrer a improvisos. Flexibilidade não significa ausência de padrão; significa prever cenários de mudança com regras operacionais claras.
Lead time interno e custo por movimentação
Reduzir lead time interno exige medir o fluxo real, não o fluxo desenhado em procedimento. O trajeto oficial raramente reflete desvios criados ao longo do tempo para contornar gargalos, falta de espaço ou prioridades emergenciais. Uma análise técnica deve observar origens, destinos, frequência, tempo de espera, tempo de carregamento, tempo de deslocamento e tempo de descarregamento. Sem esse detalhamento, o diagnóstico fica superficial.
O custo por movimentação também precisa incluir variáveis que costumam ficar fora do radar. Entre elas estão consumo de energia ou combustível, desgaste de pneus e rodas, manutenção corretiva, horas de operador, impacto em avarias e ocupação de área. Quando esses itens entram na conta, rotas aparentemente aceitáveis passam a revelar baixa rentabilidade operacional.
Um exemplo recorrente ocorre em fábricas com estoque intermediário mal posicionado. O operador retira material de uma área distante, cruza a planta, aguarda liberação no destino e retorna vazio. O trajeto de volta, muitas vezes ignorado, também custa. Ao reposicionar o estoque para um ponto de abastecimento mais próximo e sincronizar janelas de entrega, a empresa reduz viagens vazias e aumenta a utilização efetiva do equipamento.
Outro fator é o tamanho do lote movimentado. Lotes grandes reduzem o número de viagens, mas elevam estoque em processo e podem criar filas no destino. Lotes pequenos melhoram fluidez, porém aumentam a frequência de transporte. O equilíbrio depende da capacidade da rota, da criticidade do item e da disponibilidade do equipamento. A decisão deve ser baseada em dados de consumo, reposição e tempo de ciclo.
Segurança como variável de produtividade
Acidente interno não representa apenas custo humano e regulatório. Ele desorganiza a operação, interrompe fluxos, gera investigação, afeta moral da equipe e pressiona indicadores de prazo. Em ambientes com movimentação intensa, segurança e produtividade caminham juntas porque ambas dependem de previsibilidade. Quanto mais padronizado o trajeto, menor a necessidade de decisões improvisadas em áreas de risco.
Protocolos de velocidade, prioridade em cruzamentos e inspeção pré-operacional de equipamentos precisam ser tratados como parte do fluxo, não como burocracia isolada. Quando a operação enxerga essas regras como barreira à produção, o problema costuma estar no desenho da rotina. Um processo bem estruturado incorpora as verificações sem comprometer o ritmo, porque reduz eventos que paralisam a operação no médio prazo.
A análise de quase acidentes é uma fonte valiosa para redesenho do trajeto. Situações sem lesão ou dano relevante costumam revelar falhas latentes: ângulo morto em corredor, piso escorregadio, largura insuficiente para manobra ou sinalização ineficaz. Empresas maduras tratam esses registros como indicadores antecipados, capazes de orientar intervenções antes que o problema se torne um incidente com impacto maior.
Treinamento operacional também precisa ser contextualizado ao fluxo real. Não basta capacitar o operador de forma genérica. Ele deve conhecer a lógica das rotas, as zonas de conflito, os limites de carga, as condições do piso e os procedimentos de contingência. Quando a capacitação conversa com a realidade da planta, a aderência aumenta e os desvios diminuem.
Onde o transporte de carga pesada entra
Em operações industriais, metalúrgicas, madeireiras, portuárias e em centros logísticos de alto volume, o transporte de carga pesada exige critérios mais rigorosos que a movimentação padrão. O peso da carga altera raio de giro, distância de frenagem, pressão sobre o piso, exigência de estabilidade e nível de risco em manobras. Tratar essas movimentações como extensão simples do fluxo comum é um erro frequente.
Rotas internas para cargas pesadas devem ser desenhadas com base em capacidade estrutural, largura útil, inclinação, interferências superiores e áreas de escape. Em muitos sites, o caminho mais curto não é o mais seguro nem o mais econômico. Um desvio de poucos metros por uma rota com piso adequado e menos cruzamentos pode reduzir manutenção, incidentes e tempo perdido com bloqueios operacionais.
A escolha do equipamento também precisa considerar centro de carga, tipo de garfo ou acessório, altura de elevação, frequência de uso e ambiente de operação. Equipamento subdimensionado trabalha no limite, aumenta desgaste e compromete segurança. Equipamento superdimensionado eleva custo de aquisição, consumo e ocupação de espaço. A decisão correta parte do perfil real da carga e da geometria da rota.
Para gestores que buscam referências sobre soluções e critérios aplicados ao transporte de carga pesada, vale consultar portfólios especializados antes de padronizar a frota. Essa análise ajuda a comparar capacidades, configurações e adequação dos equipamentos às condições operacionais da planta, reduzindo decisões baseadas apenas em preço inicial.
Rotas internas e pontos críticos
O primeiro ponto crítico está nos cruzamentos. Cargas pesadas reduzem visibilidade, ampliam tempo de resposta e tornam qualquer conflito mais sensível. Cruzamentos com fluxo bidirecional, tráfego de pedestres ou acesso a docas precisam de controle específico. Dependendo do volume, faz sentido adotar mão única, semaforização ou horários exclusivos para determinadas movimentações.
O segundo ponto está nas curvas e áreas de manobra. Equipamentos que operam com cargas volumosas exigem envelopes maiores de giro. Se o layout não respeita essas necessidades, surgem manobras repetidas, aproximações excessivas de estruturas e aumento do risco de toque em racks, portas ou pilares. Uma medição simples de raio operacional já evita erros de projeto comuns em expansões improvisadas.
O terceiro ponto envolve interferências de piso e drenagem. Desníveis, fissuras, juntas mal acabadas e áreas com acúmulo de água ou óleo afetam estabilidade, aderência e integridade da carga. Em ambientes com grande circulação, a manutenção do piso deve ser tratada como item de confiabilidade operacional. O custo de correção costuma ser inferior ao custo acumulado de avarias, manutenção e incidentes.
O quarto ponto é a gestão de bloqueios temporários. Obras internas, pallets fora de posição, descarte inadequado de embalagens e filas em docas transformam a rota planejada em percurso improvisado. Isso exige disciplina de housekeeping e governança visual. Quando a rota é crítica para abastecimento ou expedição, qualquer obstrução gera efeito em cadeia sobre o restante da operação.
Escolha de equipamentos e limites do piso
A seleção de equipamentos deve começar pela carga real, não pela média aproximada. Peso, dimensão, centro de gravidade, tipo de embalagem e estabilidade da unidade de carga mudam o comportamento da movimentação. Uma bobina, uma chapa metálica, um pallet de blocos ou um conjunto de peças longas exigem acessórios e parâmetros distintos. Ignorar essas diferenças aumenta risco e reduz produtividade.
Limites do piso merecem análise técnica específica. A capacidade estrutural não depende apenas do peso total movimentado, mas da forma como esse peso é distribuído por eixo, roda e ponto de contato. Equipamentos mais pesados, combinados com cargas elevadas, podem gerar tensões incompatíveis com lajes antigas ou áreas com manutenção deficiente. Em operações com dúvida estrutural, a validação com engenharia previne danos caros e interdições.
Outro aspecto relevante é a fonte de energia do equipamento. Ambientes fechados, turnos longos e alta intensidade de uso exigem avaliação de autonomia, tempo de recarga ou troca, ventilação e custo total de operação. A escolha entre soluções elétricas ou a combustão não deve seguir preferência genérica; deve responder ao perfil da operação, à infraestrutura disponível e às metas de produtividade e segurança.
Por fim, a padronização da frota simplifica treinamento, manutenção, estoque de peças e gestão de disponibilidade. No entanto, padronizar sem considerar exceções críticas pode criar gargalos. O ideal é combinar uma base padronizada para a maior parte do fluxo com equipamentos dedicados para cargas especiais, rotas restritas ou operações de pico.
Protocolos de segurança para cargas pesadas
Movimentações críticas exigem procedimento formal, com definição de rota, velocidade, sinalização, inspeção prévia e responsáveis. Em alguns casos, o uso de batedor, isolamento temporário de área ou autorização operacional faz sentido. O objetivo não é burocratizar, mas reduzir variabilidade em operações de maior consequência caso ocorra falha.
A inspeção antes da movimentação deve incluir condição do equipamento, integridade do acessório, estabilidade da carga, travamento quando aplicável e verificação da rota. Esse checklist precisa ser curto, objetivo e auditável. Protocolos extensos demais tendem a perder aderência no chão de fábrica, especialmente em janelas operacionais apertadas.
Também é recomendável definir critérios claros para suspensão da operação. Piso molhado, visibilidade comprometida, carga fora de padrão ou presença indevida de pessoas na rota são motivos suficientes para interromper a movimentação até a correção da condição. Empresas com cultura operacional madura tratam a parada preventiva como proteção de produtividade, não como atraso.
Indicadores de segurança devem conversar com indicadores de fluxo. Taxa de quase acidentes, desvios em rota, danos a estruturas, avarias de carga e reincidência de bloqueios são métricas úteis para revisão periódica das rotas. Sem essa integração, a empresa mede produção de um lado e risco de outro, perdendo a visão sistêmica necessária para melhorar.
Passo a passo de 30 dias para otimizar movimentos
Melhorar o fluxo interno em 30 dias é viável quando o foco está em diagnóstico operacional e ajustes de baixo investimento. O erro mais comum é iniciar pela compra de equipamento ou por reforma ampla sem entender onde o trajeto perde valor. Um plano de 30 dias deve priorizar observação em campo, medição simples, correção de desvios evidentes e padronização inicial.
O primeiro princípio desse plano é trabalhar com dados suficientes para agir, sem paralisar a operação com excesso de análise. O segundo é envolver supervisão, operadores, manutenção e segurança desde o início. O terceiro é atacar desperdícios visíveis com ações rápidas, reservando mudanças estruturais para uma segunda fase. Essa abordagem gera resultado inicial e cria base para investimentos mais precisos.
Em operações com baixa maturidade de medição, basta começar com mapas de trajeto, contagem de viagens, tempos médios e registro fotográfico dos pontos críticos. Não é necessário software sofisticado para identificar que determinada rota concentra esperas, cruzamentos perigosos ou viagens vazias. O ganho vem da disciplina de observar o fluxo real durante diferentes turnos e condições de demanda.
Ao fim de 30 dias, a empresa deve ter três entregas concretas: mapa atualizado das rotas e gargalos, lista priorizada de ações de baixo custo e métricas básicas para acompanhar evolução. Sem esse pacote mínimo, a melhoria tende a se perder em percepções isoladas e decisões reativas.
Dias 1 a 10: mapear o fluxo real
Nos primeiros dez dias, o objetivo é registrar como o material realmente se move. Acompanhe entradas, saídas, abastecimento de linha, transferências internas e expedição. Marque origem, destino, distância estimada, tempo de espera, tipo de equipamento e frequência. Se possível, faça medições em horários de pico e em períodos de menor movimento para comparar comportamento da operação.
Nessa etapa, a participação dos operadores é decisiva. Eles conhecem atalhos, desvios recorrentes, áreas com piso problemático e janelas em que a rota trava. Transformar esse conhecimento em dado estruturado acelera o diagnóstico. O gestor deve ouvir a equipe com critério técnico, validando percepções por observação direta.
Também é o momento de identificar viagens sem valor agregado. Retornos vazios, reposicionamentos por erro de armazenagem, busca de materiais sem endereço claro e movimentações causadas por falta de sincronização entre setores são perdas clássicas. Muitas delas podem ser reduzidas sem investimento relevante, apenas com disciplina de processo.
Ao final do décimo dia, consolide um mapa simples com rotas, volumes, tempos e riscos. Esse documento será a base das decisões seguintes. Sem ele, a priorização tende a se apoiar em reclamações mais visíveis, não necessariamente nos gargalos de maior impacto financeiro.
Dias 11 a 20: corrigir gargalos de baixo custo
Com o mapa em mãos, a segunda fase deve atacar causas evidentes. Reposicione materiais de alta frequência para mais perto do consumo. Redefina áreas de staging. Elimine obstruções permanentes em corredores. Ajuste sentidos de circulação onde houver conflito recorrente. Reforce sinalização em cruzamentos críticos. Essas medidas costumam produzir efeito rápido sobre tempo e segurança.
Se houver filas em pontos de carga e descarga, avalie janelas de movimentação por setor. Em vez de múltiplas solicitações simultâneas, crie cadência mínima de abastecimento. Isso reduz picos artificiais e melhora uso do equipamento. Em operações simples, um quadro visual com horários e prioridades já organiza boa parte do fluxo.
Outra frente importante é a padronização de endereçamento e identificação. Materiais sem localização clara geram deslocamentos extras, buscas desnecessárias e retrabalho. Etiquetas legíveis, marcação no piso e regras objetivas de armazenagem aumentam velocidade sem exigir tecnologia complexa. A previsibilidade do trajeto melhora quando a origem e o destino são inequívocos.
Nesse período, também vale revisar checklists operacionais e critérios de uso dos equipamentos. Às vezes, o gargalo não está na rota, mas na indisponibilidade gerada por falhas repetitivas de inspeção, carregamento de bateria mal planejado ou uso inadequado do recurso. Pequenos ajustes de rotina podem liberar capacidade sem ampliar frota.
Para saber mais sobre como cortar custos e otimizar operações, visite nosso guia prático de OPEX inteligente.
Dias 21 a 30: consolidar padrão e medir ganhos
Na última fase, o foco é transformar correções em padrão operacional. Formalize rotas preferenciais, pontos de espera, critérios de prioridade e procedimentos para cargas especiais. Treine a equipe com base no novo fluxo e valide se as regras são praticáveis no turno real. Padrão que só funciona em reunião não sustenta resultado.
Meça indicadores antes e depois das mudanças. Os mais úteis nesse estágio são tempo médio de abastecimento, número de viagens por turno, incidência de bloqueios, quase acidentes, viagens vazias e avarias de carga. Mesmo com controle simples em planilha, já é possível verificar se as ações reduziram desperdícios e aumentaram previsibilidade.
Se os ganhos aparecerem, documente o racional econômico. Quantas horas foram poupadas, quantas viagens foram evitadas, qual redução estimada de manutenção ou perda de material ocorreu. Essa tradução financeira é essencial para justificar a próxima etapa, que pode incluir intervenção de piso, aquisição de acessório, revisão de layout ou atualização de frota.
Ao completar 30 dias, a empresa não terá resolvido toda a logística interna, mas terá saído do improviso para um modelo gerenciável. Esse avanço é relevante porque cria um ciclo de melhoria contínua baseado em evidência operacional. Quando o trajeto dos materiais deixa de ser invisível, produtividade e segurança passam a evoluir na mesma direção.